

气密测试可以回答“现在漏不漏”,但很难回答“焊缝内部到底焊成了什么结构”。近期我们做了大量的检测试验,积累大量数据的基础上,发现一些有意思的事情。现在基于两组热管理多通阀的OCT批量检测数据,本文尝试建立一条完整的分析逻辑:从不良检出,进一步走向焊缝结构量化、缺陷位置分析和焊接工艺追溯。
数据说明
本文仅使用两组已脱敏样本由客户方焊接完成。样本A为30件四通结构样本,采用固定功率焊接并记录塌陷量反馈;样本B为40件八通结构样本,材料同为PA66+GF30采用恒温准同步激光并记录塌陷量反馈。两组样本的产品结构、工艺配置和判定阈值不同,本文不做产品优劣排序,只建立分析方法。
题注:OCT 检测原理
OCT(Optical Coherence Tomography,光学相干断层扫描)是一种基于低相干干涉原理的无损断层成像技术。其核心工作原理是:近红外宽带光源发出的光经分光器分成两路——参考臂光路与样品臂光路。参考臂光经反射镜返回,样品臂光入射到被测焊缝内部,在焊缝不同深度界面上发生背向散射/反射。只有当两臂返回光的程差小于光源的相干长度时,才会产生可被探测器识别的干涉信号;通过沿深度方向逐点扫描(A-scan)可得到该位置的反射率-深度分布,再沿横向连续扫描(B-scan)拼接,即可重建出焊缝横截面的断层切面图像。
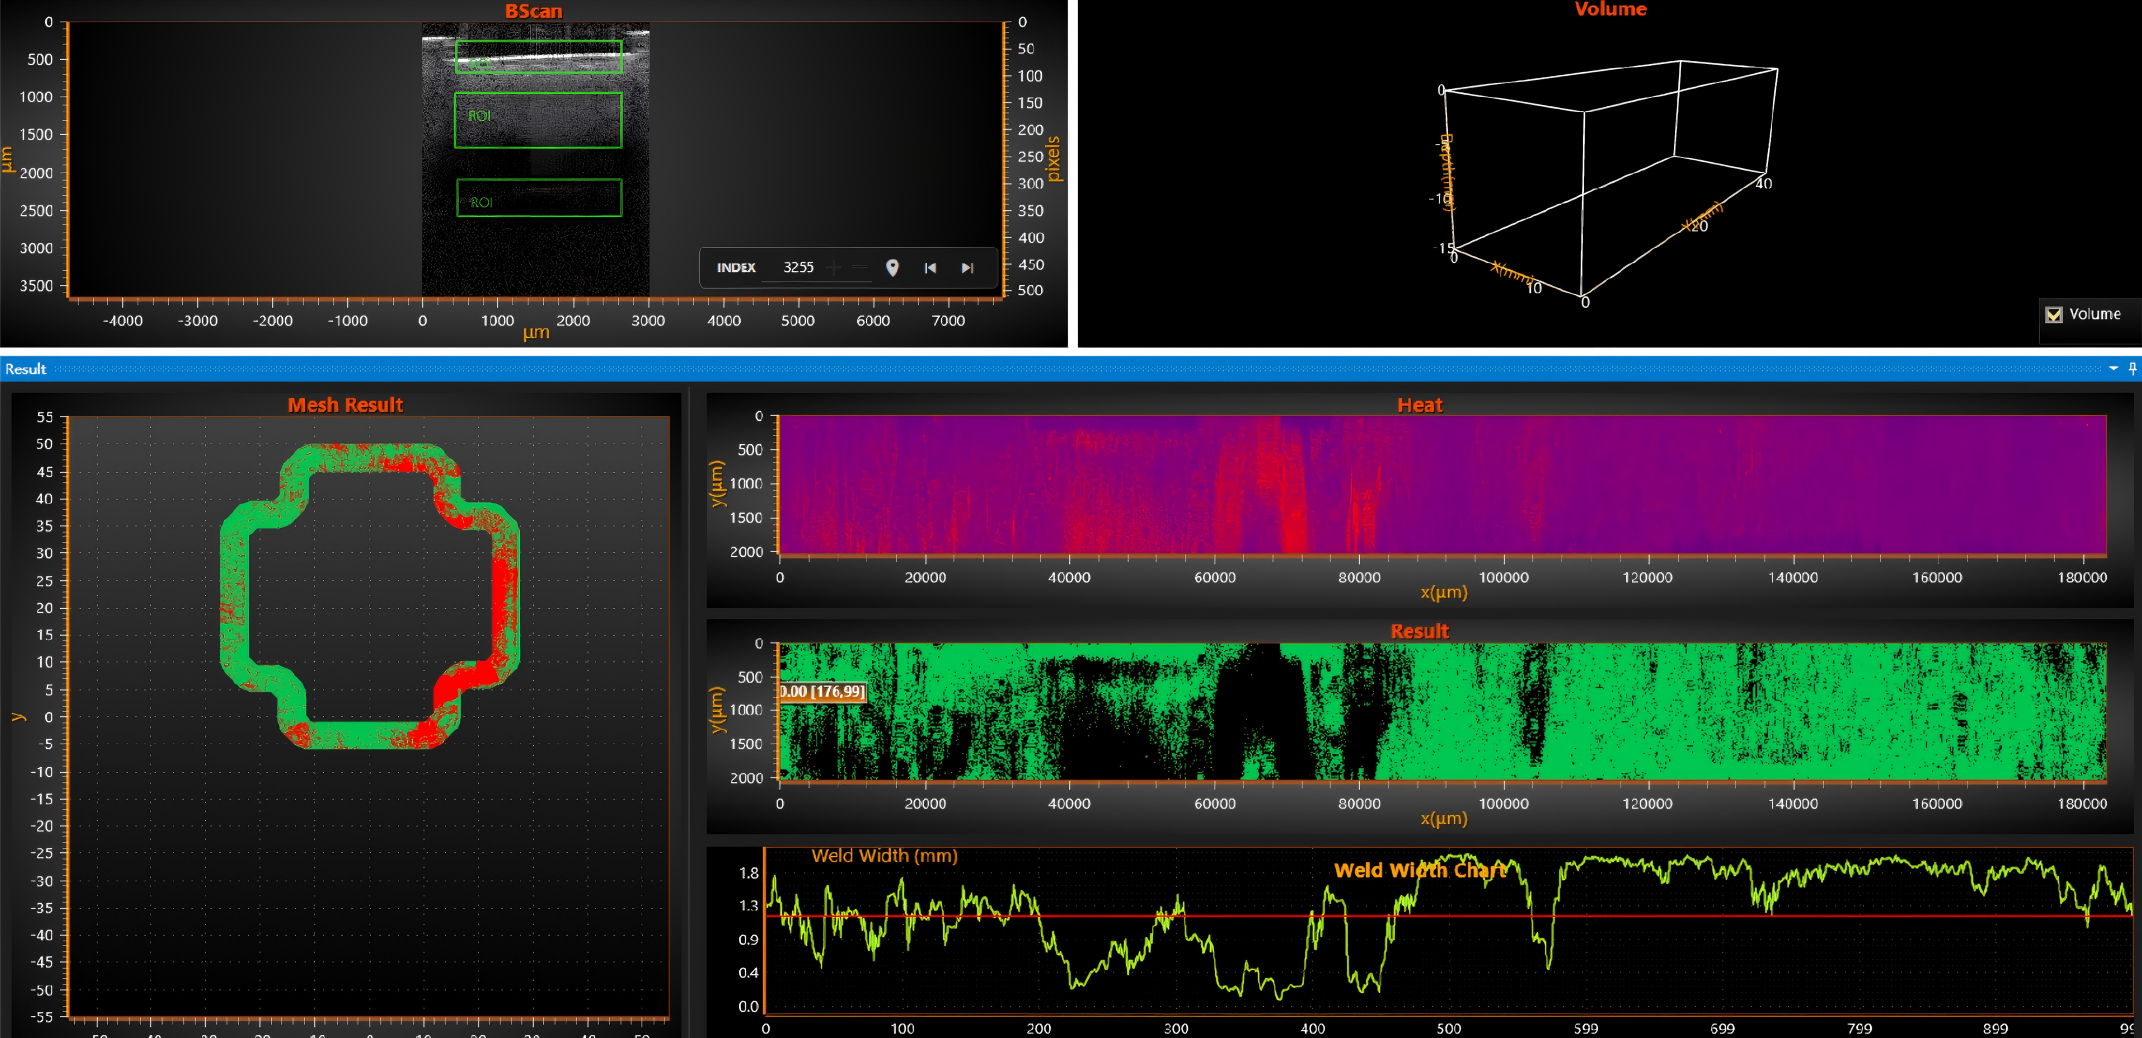
图1|扫描结果截图
在塑料激光焊接中,焊接界面的光学性质对 OCT 信号敏感:熔合良好区域界面折射率连续过渡,散射信号弱、图像均匀;而气孔、微间隙、玻纤富集层、未熔合区等结构异常处折射率突变,产生明显散射/反射增强,在断层切面图像上呈现为高亮分界或灰阶差异。本报告 8 项指标(表层位置偏移、表层烧伤、中层玻纤空隙、焊缝焊接不良、底层烧伤、贯穿占比、焊缝区域内最短有效焊宽、EWR)正是基于这种断层切面成像的结构特征进行量化评估。
OCT 检测结果仅对焊缝断层切面成像的结构差异性负责。
即报告所呈现的 8 项指标反映的是焊缝内部结构的成像特征差异(界面是否连续、有无异常散射层、有效焊合范围大小等),属于结构层面的无损检测结论。
本报告中观察到的结构差异性,与耐久性及其他质量实验(如爆破压力、气密性、疲劳循环、高低温冲击、湿热老化等)之间的对应关系,本次未做对应考量与验证。
因此,本报告不能直接用于推断或承诺产品的长期服役可靠性;如需将 OCT 结构差异作为耐久性能或量产放行的判定依据,应另行开展结构差异与耐久实验结果的关联性研究(建议选取代表性工件建立 OCT 指标-耐久实验结果映射),在关联关系建立之前,OCT 结论仅作为结构层面质量的参考,不能替代任何耐久性/功能性验证实验。
01 先看结论:多通阀焊缝不是一个指标能说明白
两组样本的共同点很直接:按各自判定标准,客户方表示样品均通过气密测试。但是在OCT检测的标准下,均未出现所有指标一次通过的工件。真正有价值的地方,不是简单得到“NG”,而是看清NG背后的结构类型。
样本A的主要矛盾是焊缝整体结构不足:30件中25件贯穿占比超限,29件最短有效焊宽低于要求,EWR平均值仅44.4%。这说明问题并非孤立缺陷,而是有效连接结构整体偏弱。
样本B则呈现另一种典型现象:EWR平均值达到79.2%,40件均达到设定的EWR下限,但40件最短有效焊宽全部低于要求,同时19件焊缝焊接不良超限、15件出现贯穿异常。也就是说,整体焊合面积达到一定程度后,局部连续性和薄弱点仍然可能成为主要风险。
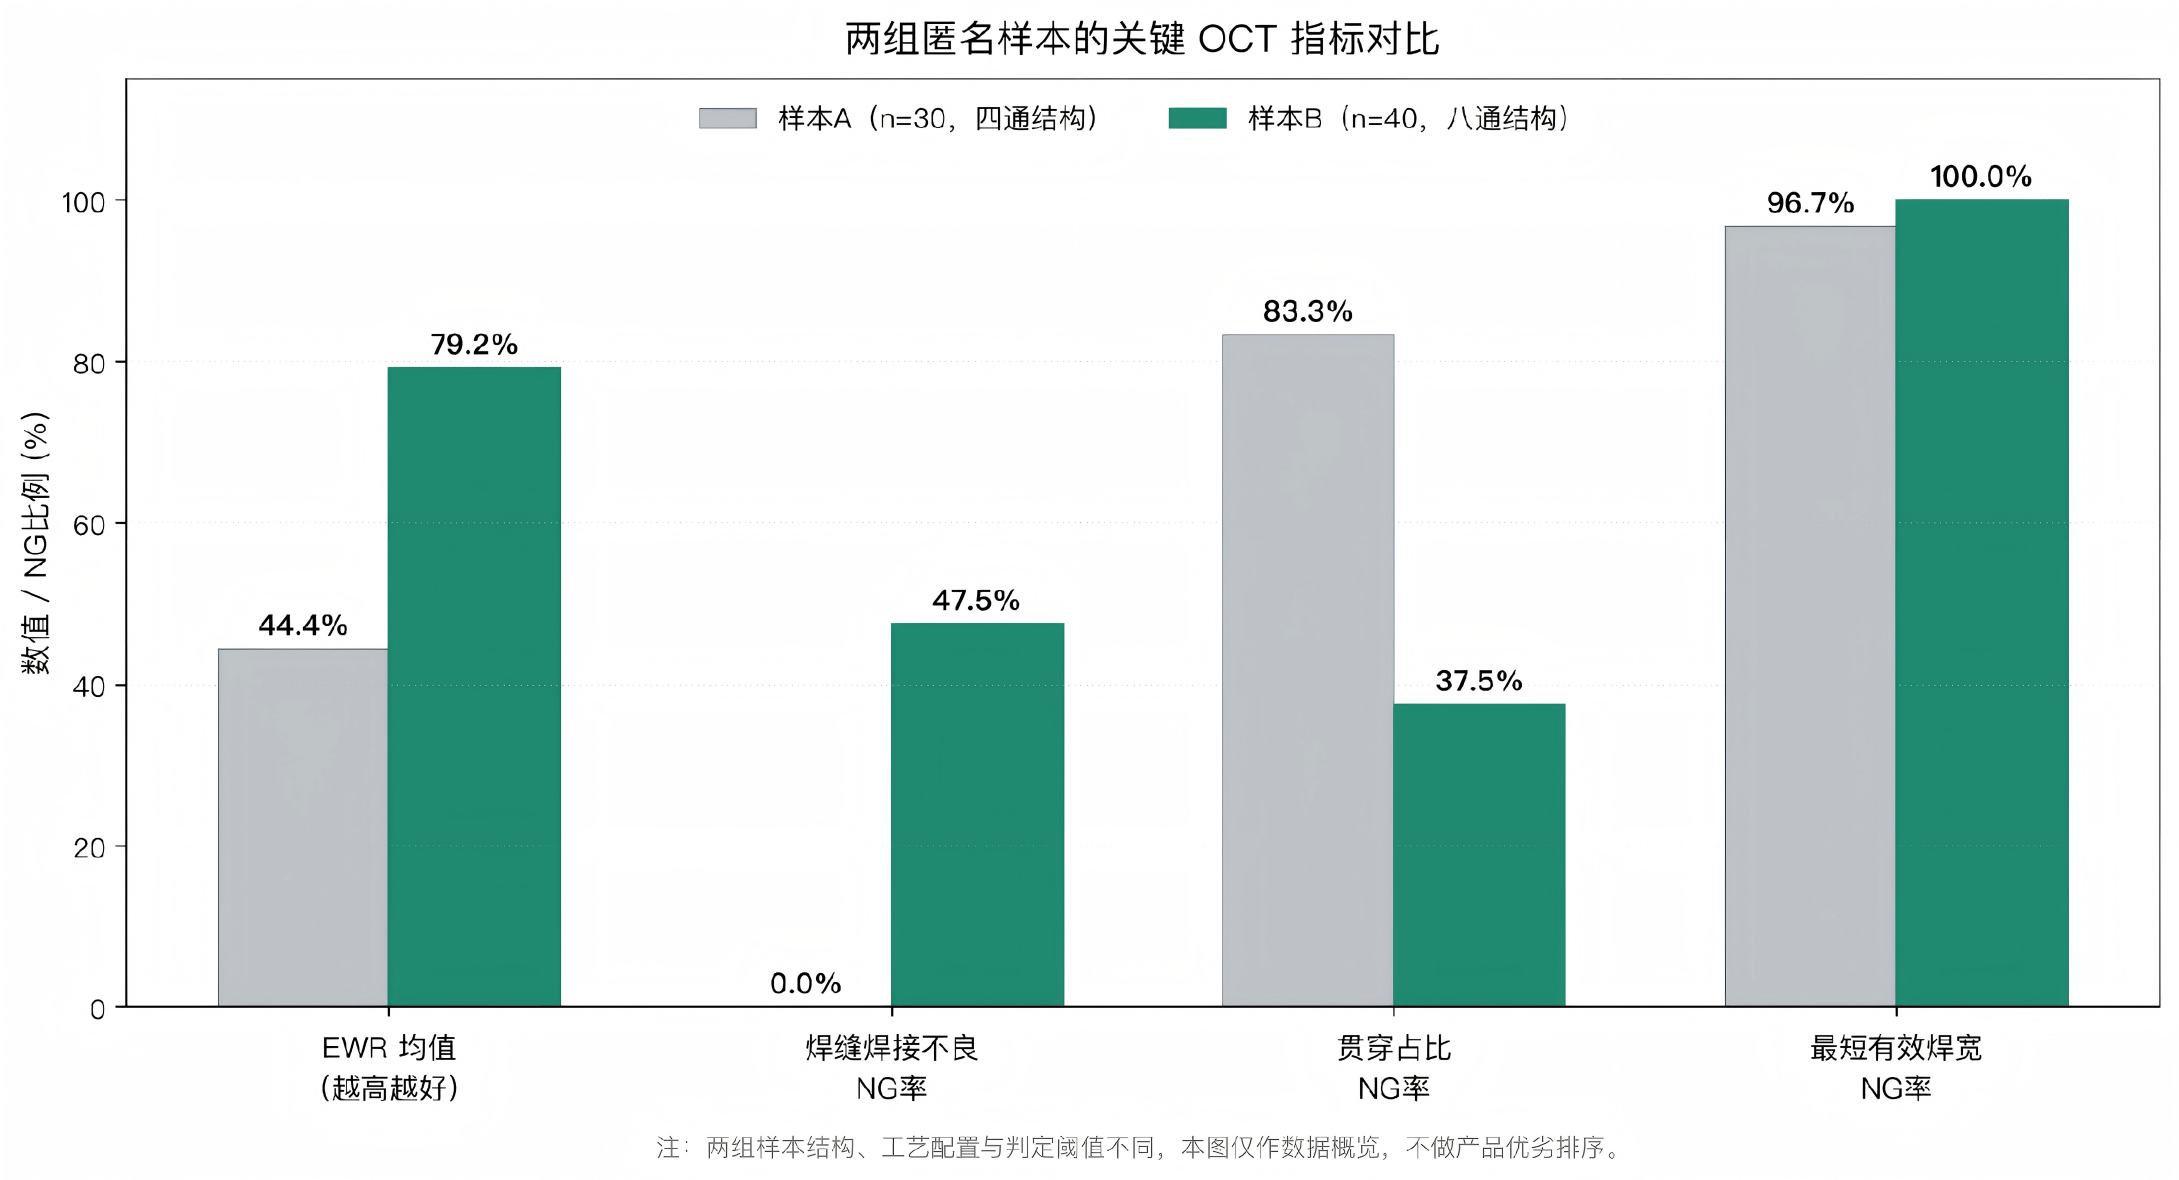
图2|两组匿名样本的关键OCT指标对
(EWR越高越好,异常比例越低越好)
要把这组数据读明白,需要一套分层的分析框架。我们在批量OCT检测中按五个层级展开:
分析 层级 | 关注指标 | 回答的问题 |
面 | EWR 有效焊合率 | 整体焊合面积是否足够 |
线 | 最短有效焊宽 | 连续密封是否有贯穿式泄漏风险 |
点 | 贯穿占比、焊缝焊接不良 | 是否存在局部未焊合、缺陷通道或异常反射 |
位置 | 缺陷密度曲线、热力图 | 缺陷是否集中在启停、拐角、搭接或闭合区域,是否有规律性 |
批次 | 均值、标准差、 CV 、趋势 | 同参数生产是否真的形成一致焊缝结构 |
其中“批次”层级的数据最能说明两组样本的本质差异。样本A的EWR与贯穿占比变异系数(CV)均达45%以上,批内离散度处于高位,各项指标无法提炼出稳定的统计规律;样本B的EWR变异系数仅8.1%,批内一致性良好。这种离散度差异在逐件趋势图上一目了然:
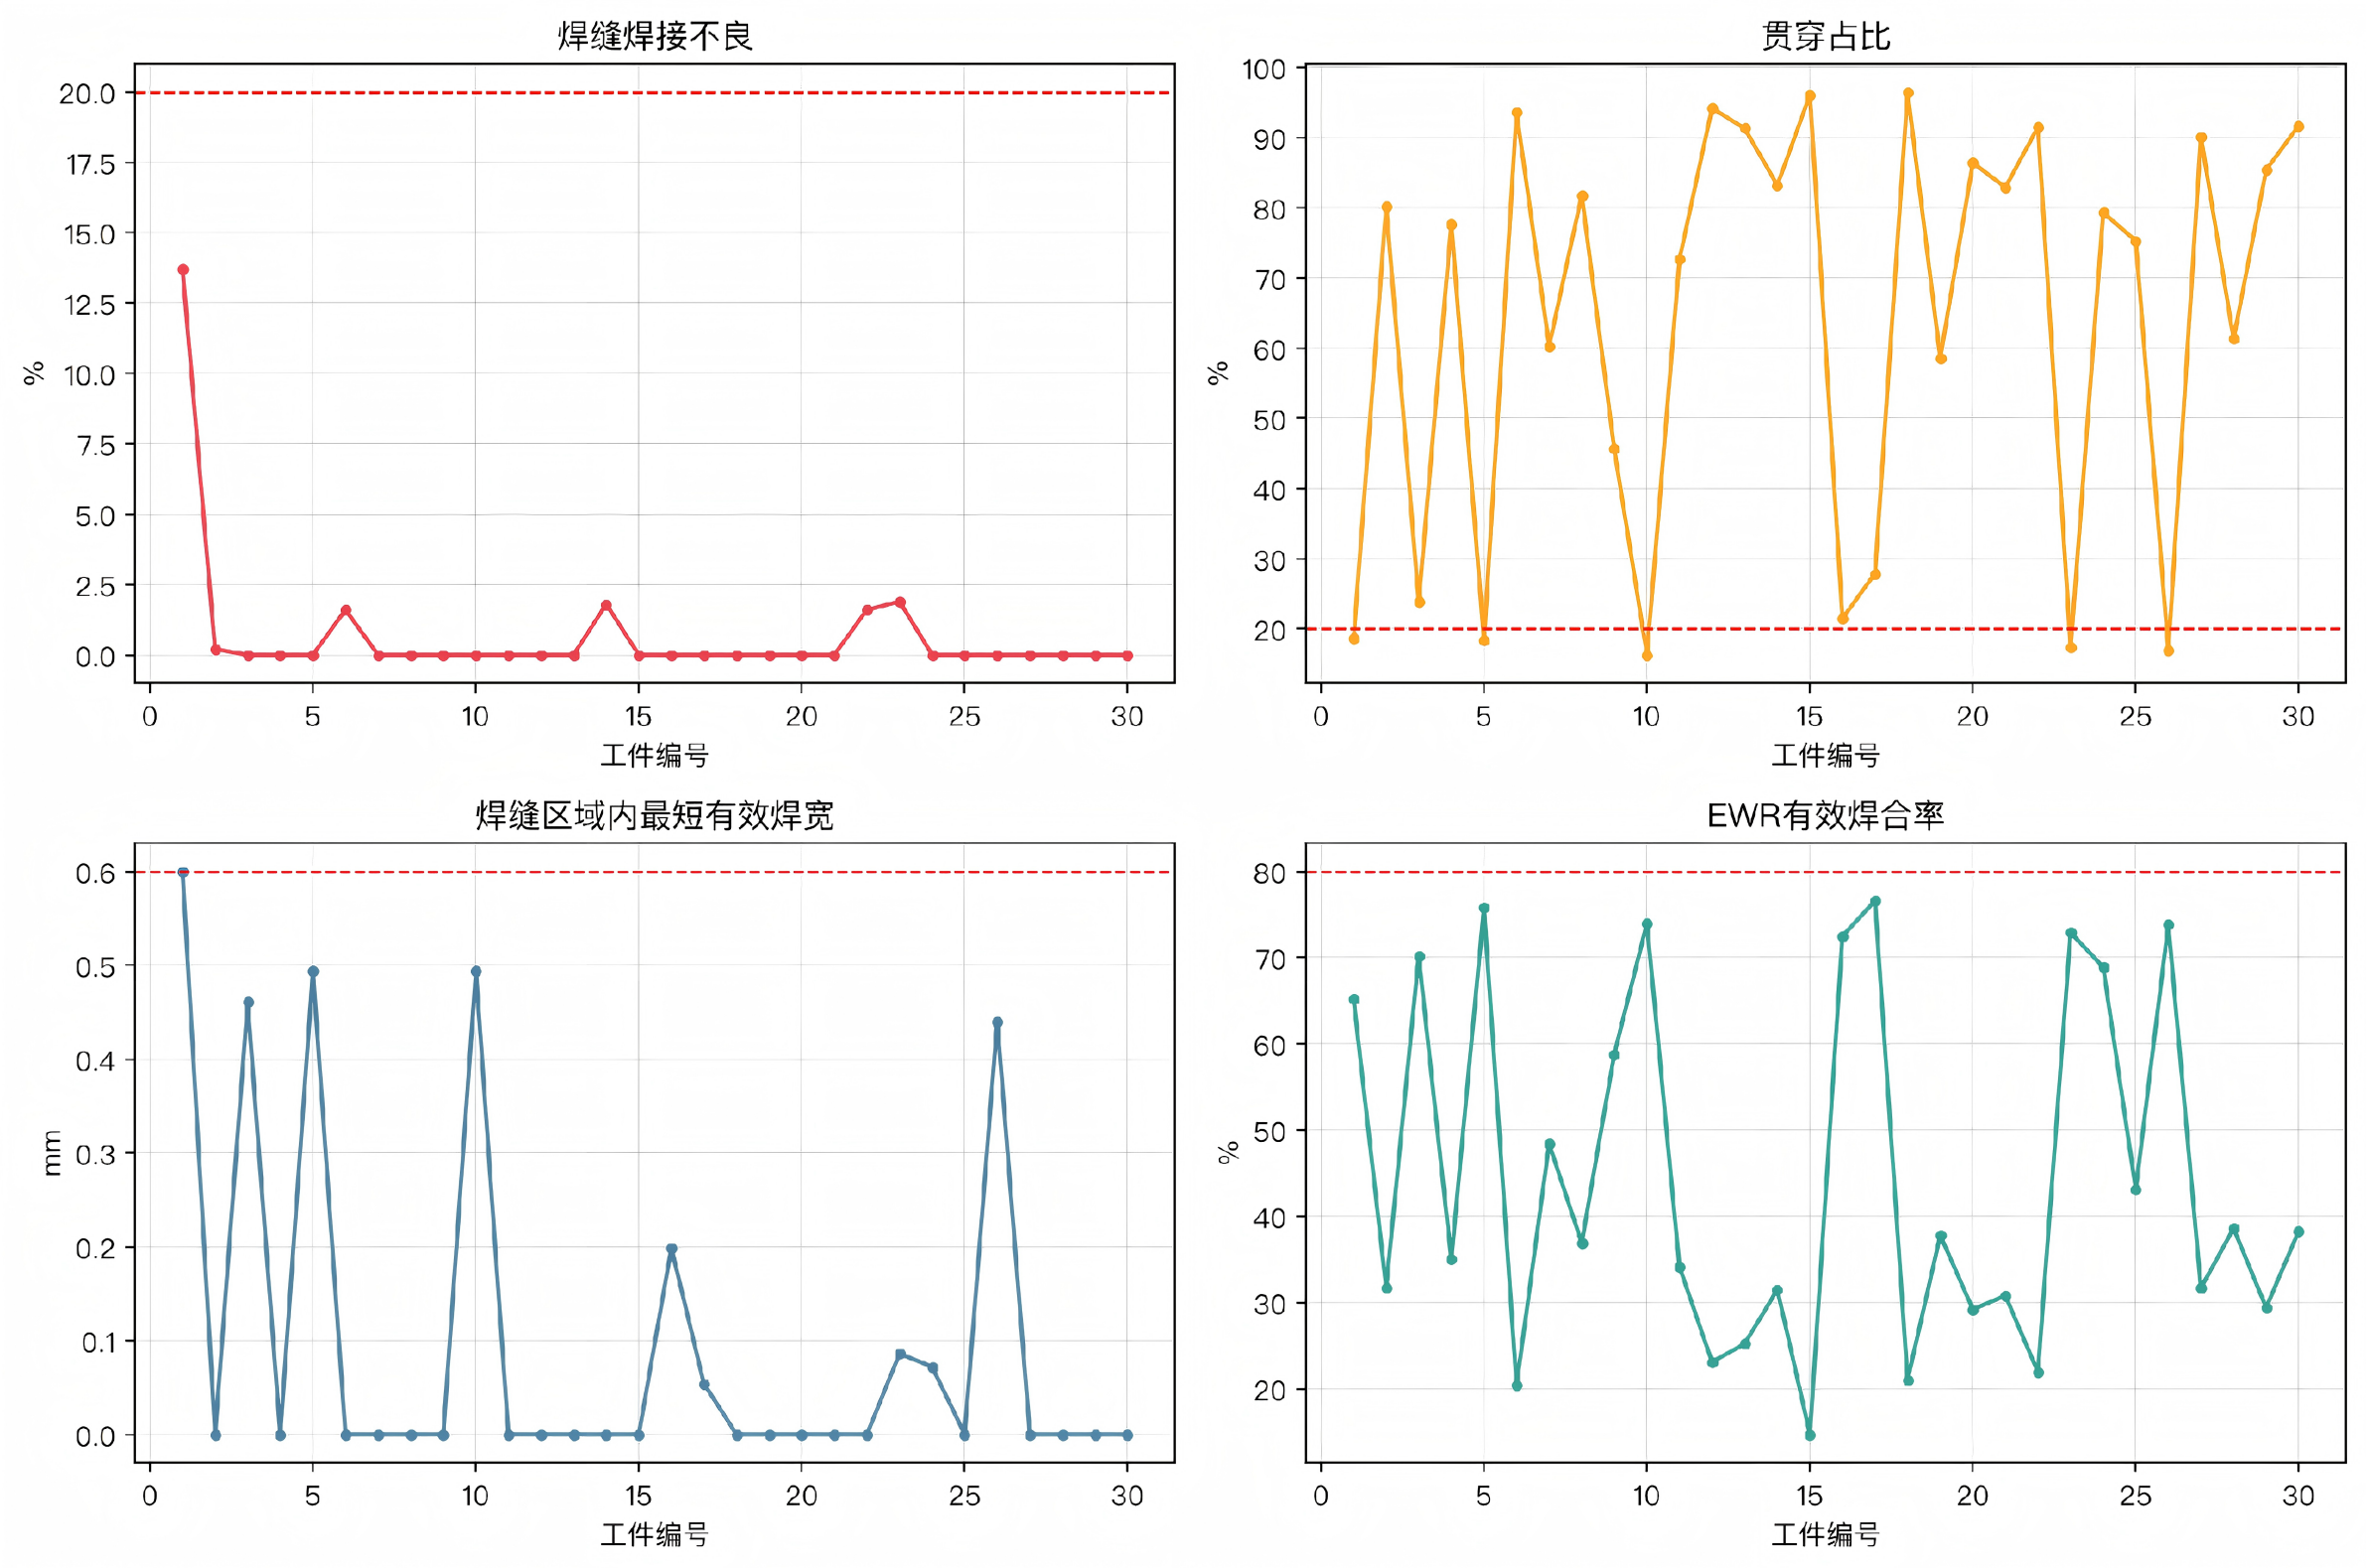
图3|样本A 30件产品的四项关键指标逐件趋势图:各指标逐件剧烈波动,无明显规律可循
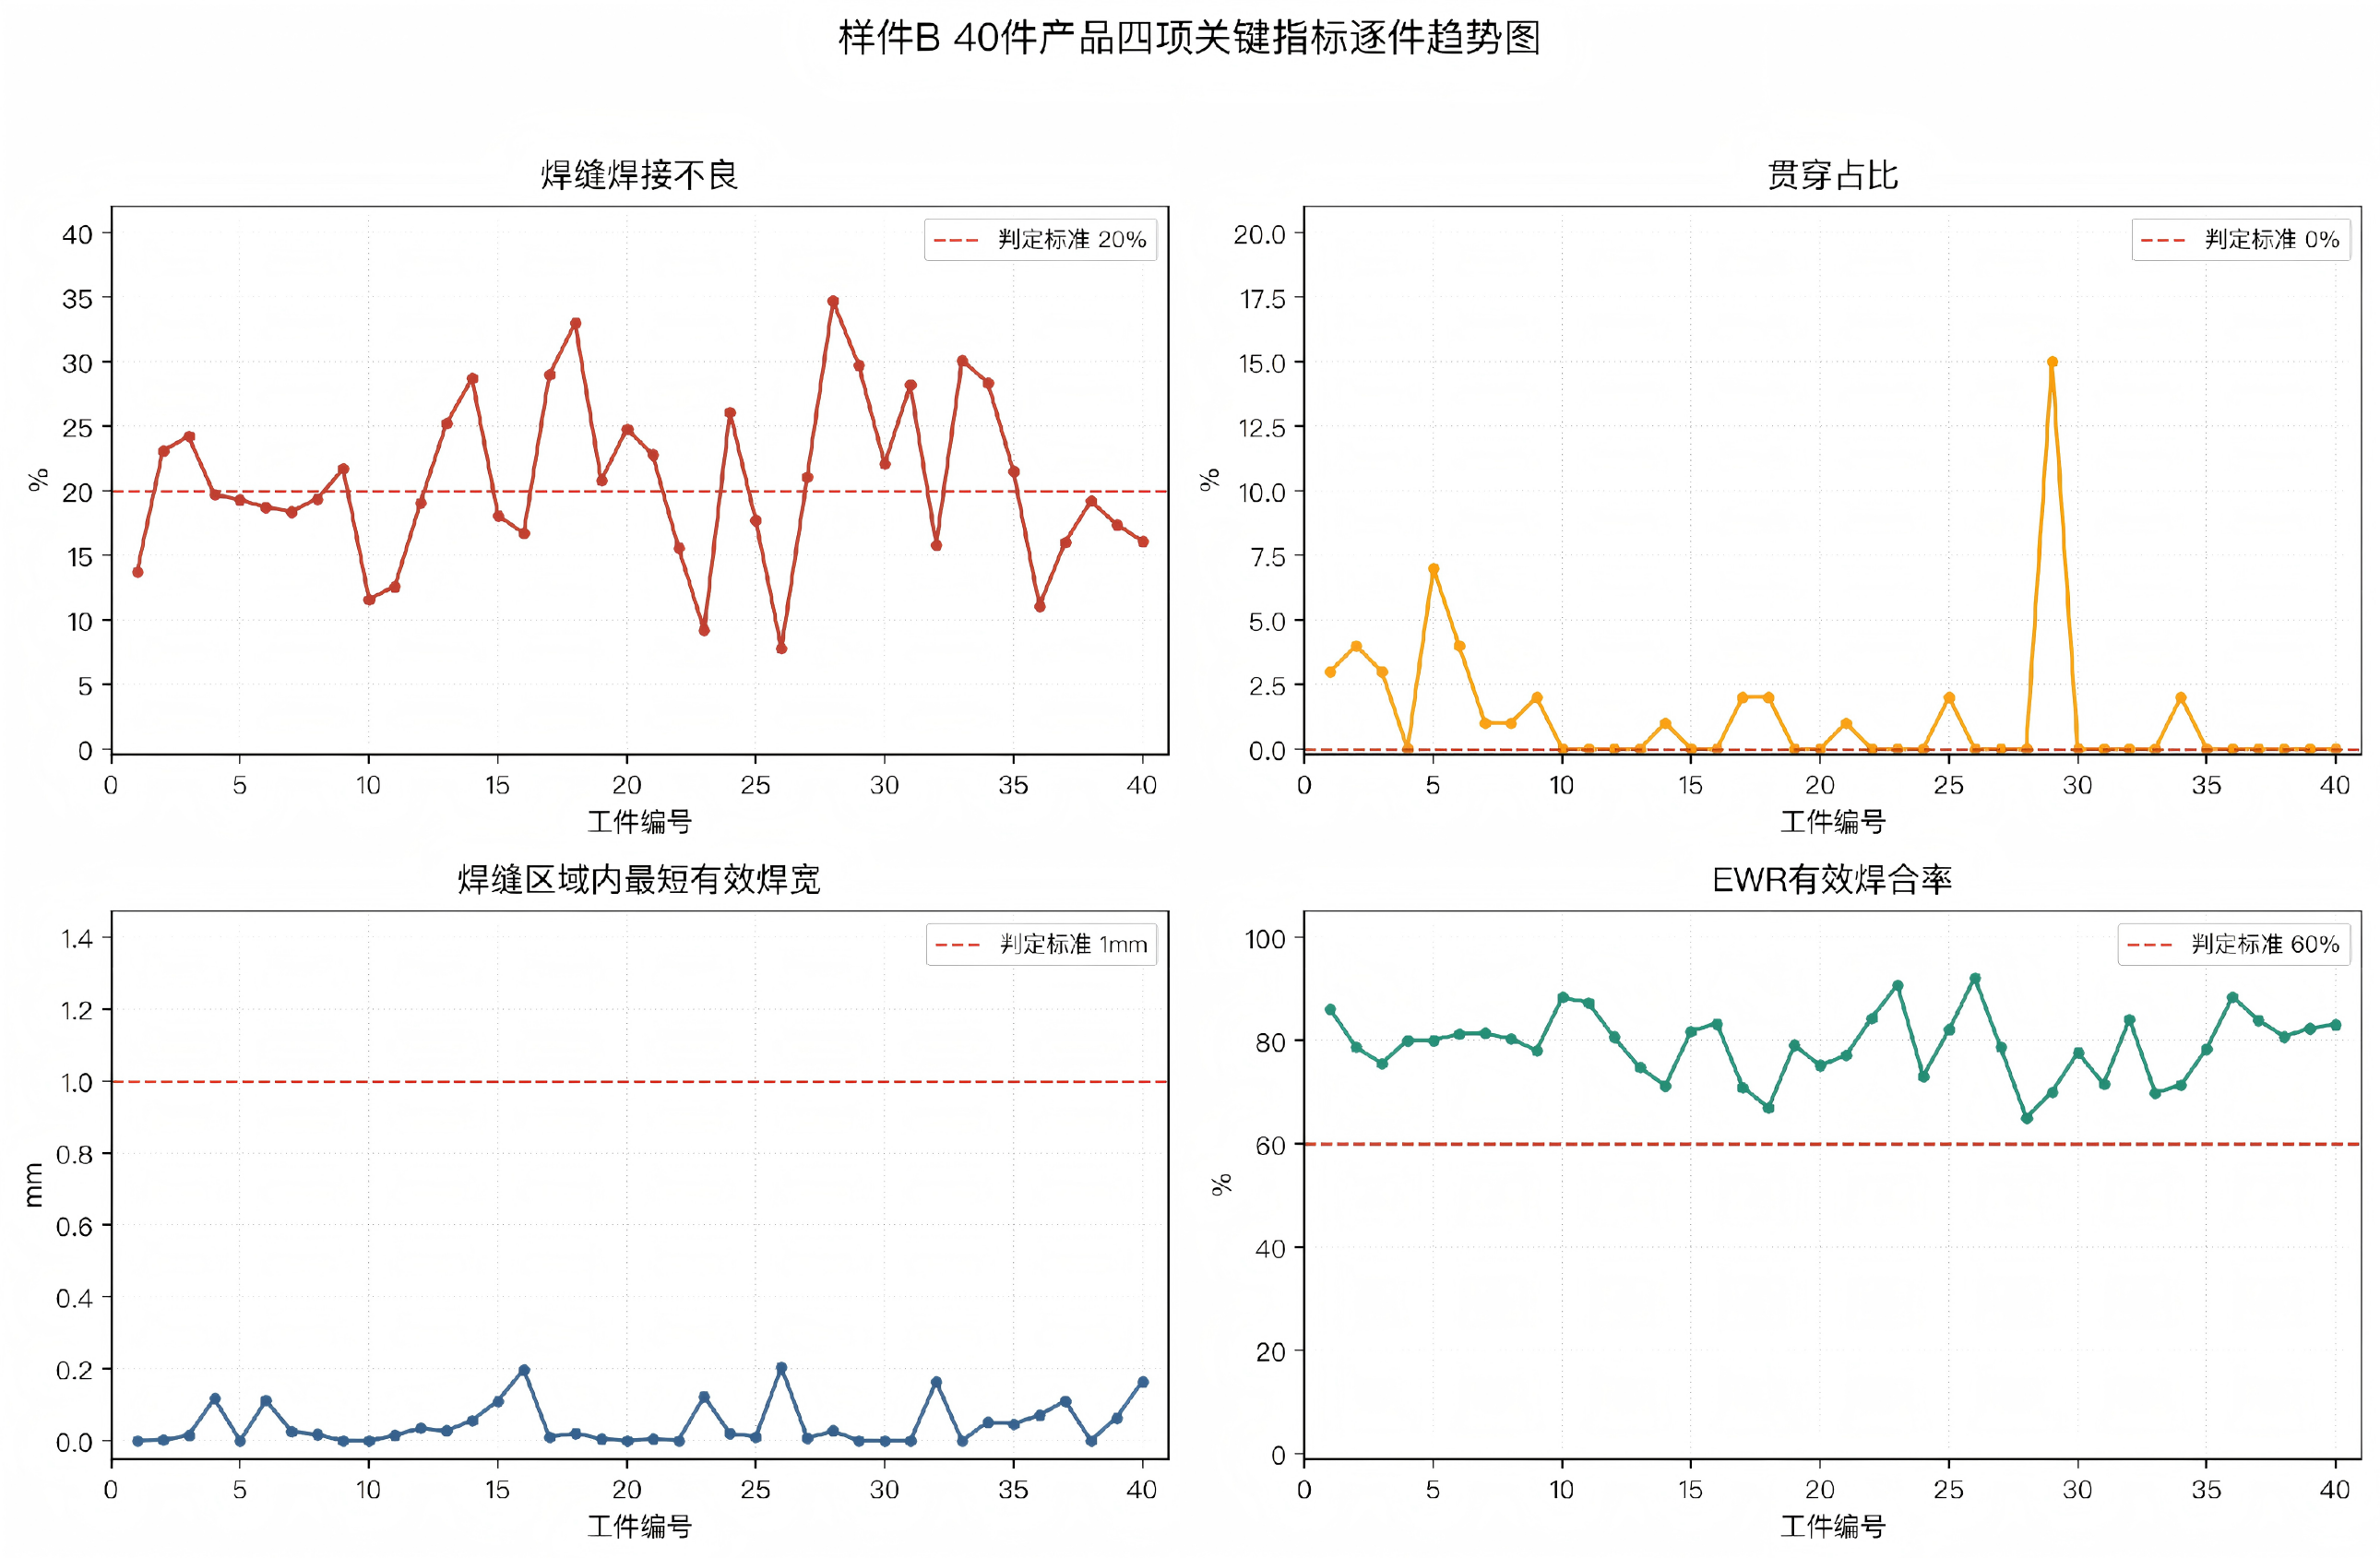
图4|样本B 40件产品的四项关键指标逐件趋势图(同图式):批内波动显著收窄,但焊宽整体低于判定线
02 EWR看整体,最短有效焊宽看短板
样本B最值得拿出来讨论,因为它非常适合说明“平均值陷阱”。如果只看EWR,79.2%的平均值容易让人认为焊缝整体状态不错;但最短有效焊宽平均只有0.046 mm,最高也仅0.204 mm,距离1.000 mm要求仍有明显差距。
EWR本质上更接近面积型指标,它告诉我们焊合区域占比;最短有效焊宽则关注连续焊缝的最薄弱截面。对于承担密封和结构连接的多通阀焊缝,局部窄颈、断续熔合或贯穿通道,往往比平均值更接近真实失效入口。
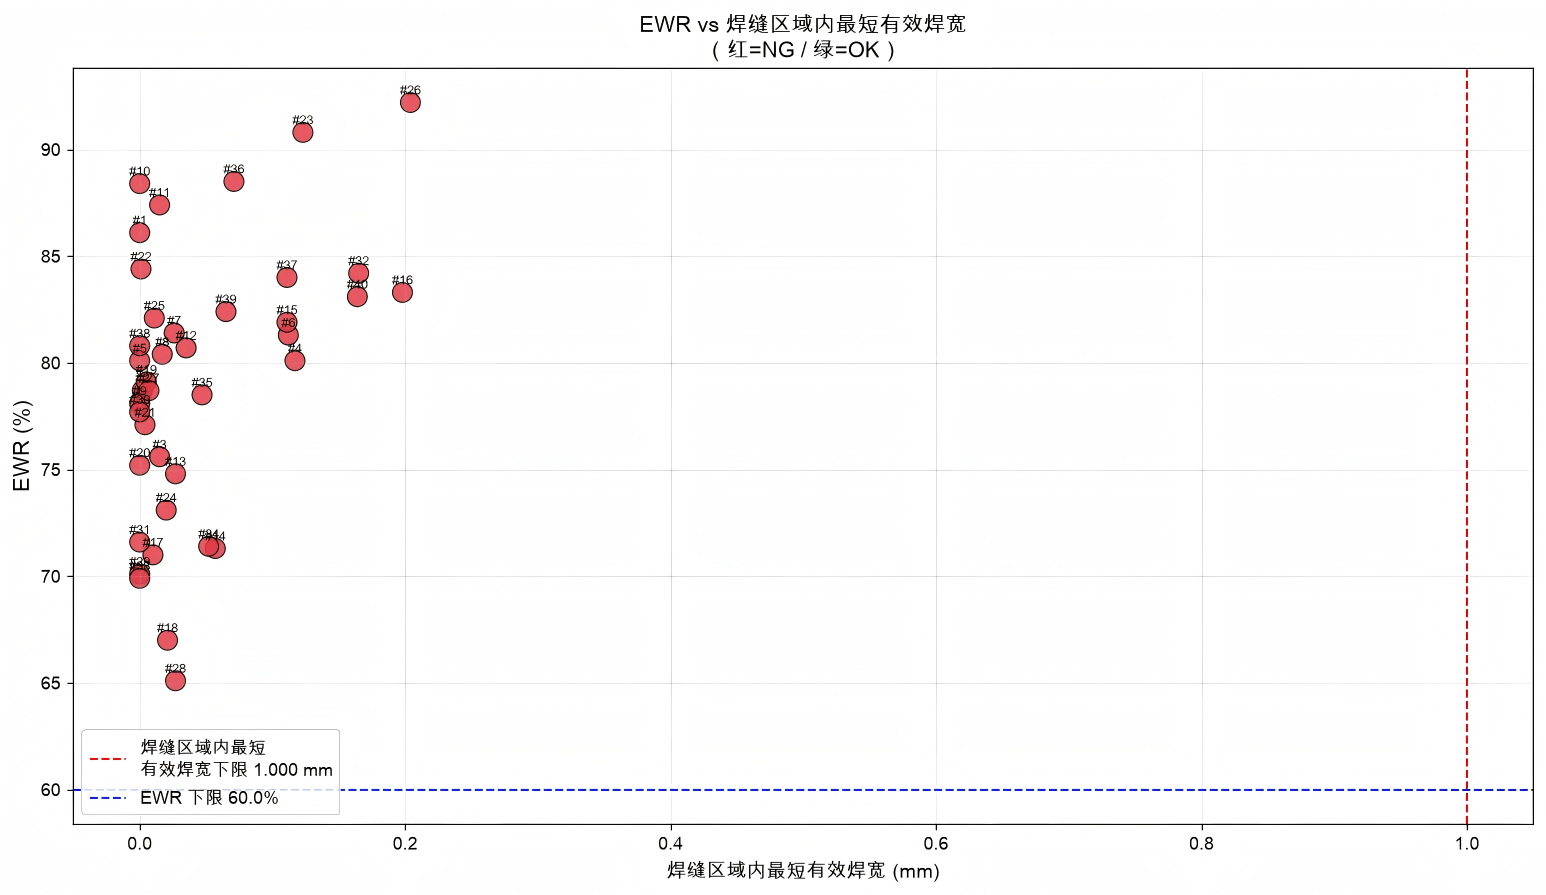
图5|样本B中EWR与最短有效焊宽的错配关系:EWR集中达标,焊宽却整体处于同一不足区间,两者无明显相关性
03 贯穿和焊宽不足,是泄漏风险的结构线索
在样本A中,贯穿占比平均值达到64.5%,最高96.5%;最短有效焊宽平均0.097 mm,29/30件低于0.600 mm要求。这类结果说明焊缝中存在大范围未形成有效连接的区域,后续气密、爆破或温循中都可能被放大。
在样本B中,贯穿占比均值只有1.25%,但由于其判定标准为0.0%,任何贯穿都需要关注;同时最短有效焊宽40/40件不足,意味着即便整体焊合率不低,也仍需要继续优化局部熔宽和连续性。
04 缺陷位置比缺陷数量更有工艺价值
批量OCT检测的价值,不止是告诉我们第几件NG。更关键的是,把焊缝沿长度方向展开,看缺陷是否在相同位置反复出现。
样本A在3.5%、21.5%、28.5%、52.5%、72.5%、92.5%等位置出现公共缺陷峰值,其中收尾闭合区约92.5%的峰值缺陷密度达到0.995,接近全段异常。样本B的分段统计也显示,0–20%、60–80%和80–100%区域缺陷密度高于中段,缺陷集中于首尾两段。相对样品A,样品B位置度的规律性更显著。相对来说,制程更趋于可控。
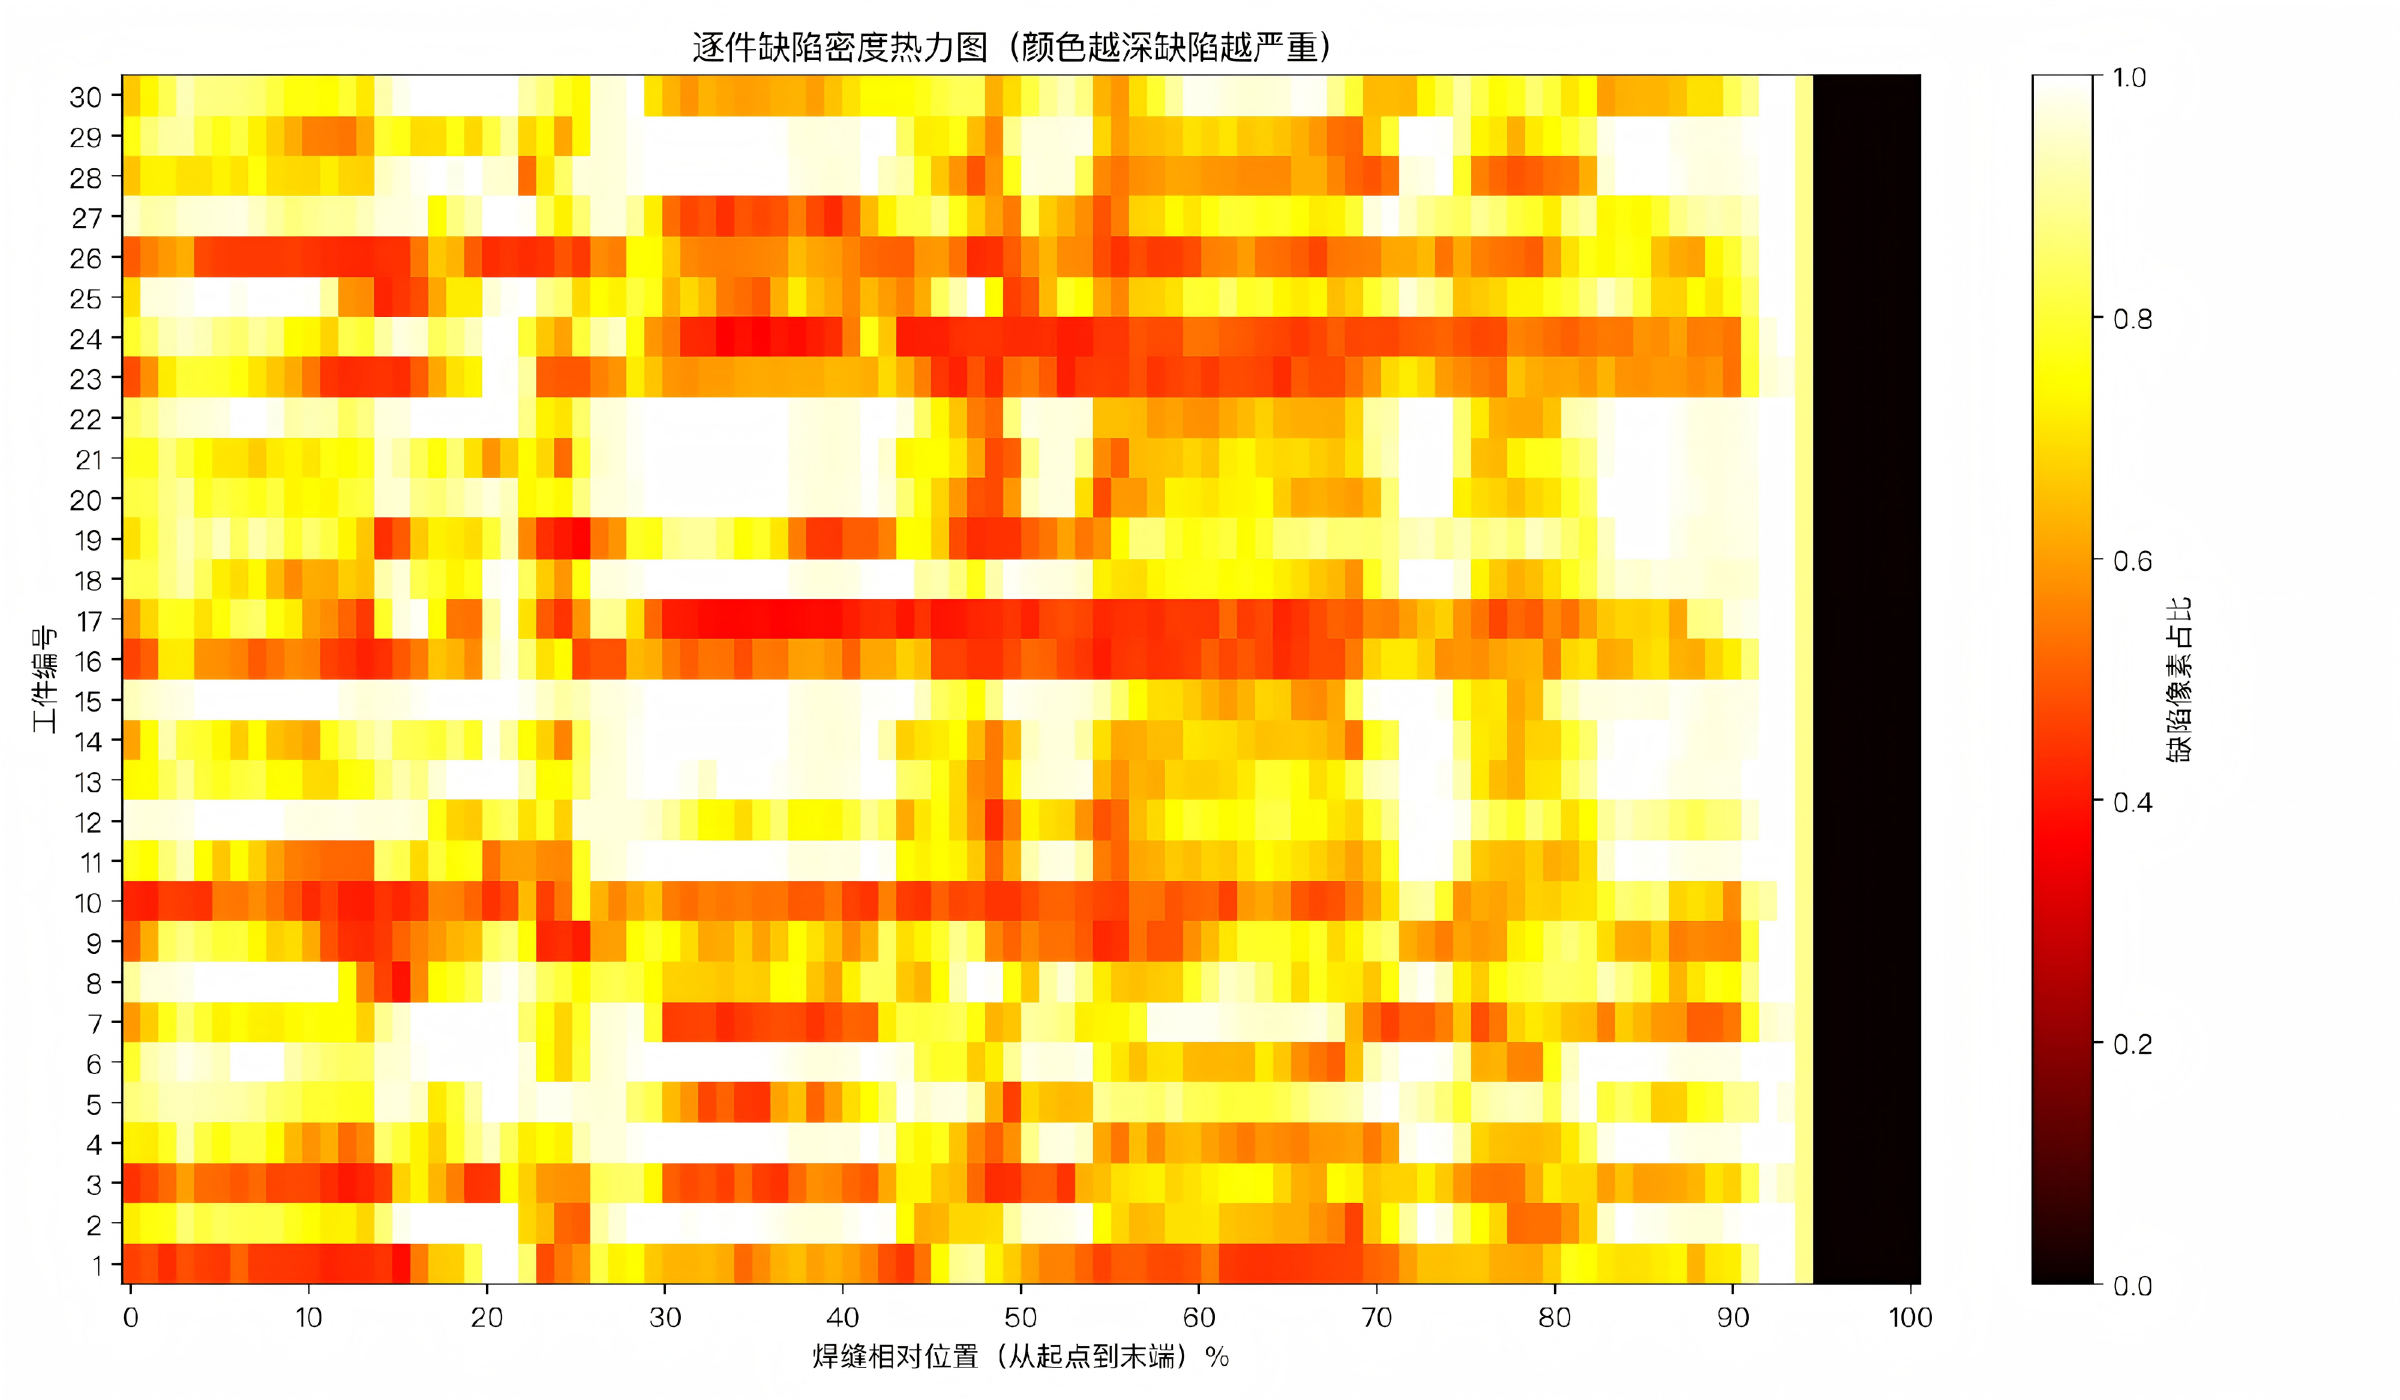
图6|样本A 30件产品的焊缝缺陷位置热力图(纵轴为工件编号,横轴为焊缝相对位置0–100%)
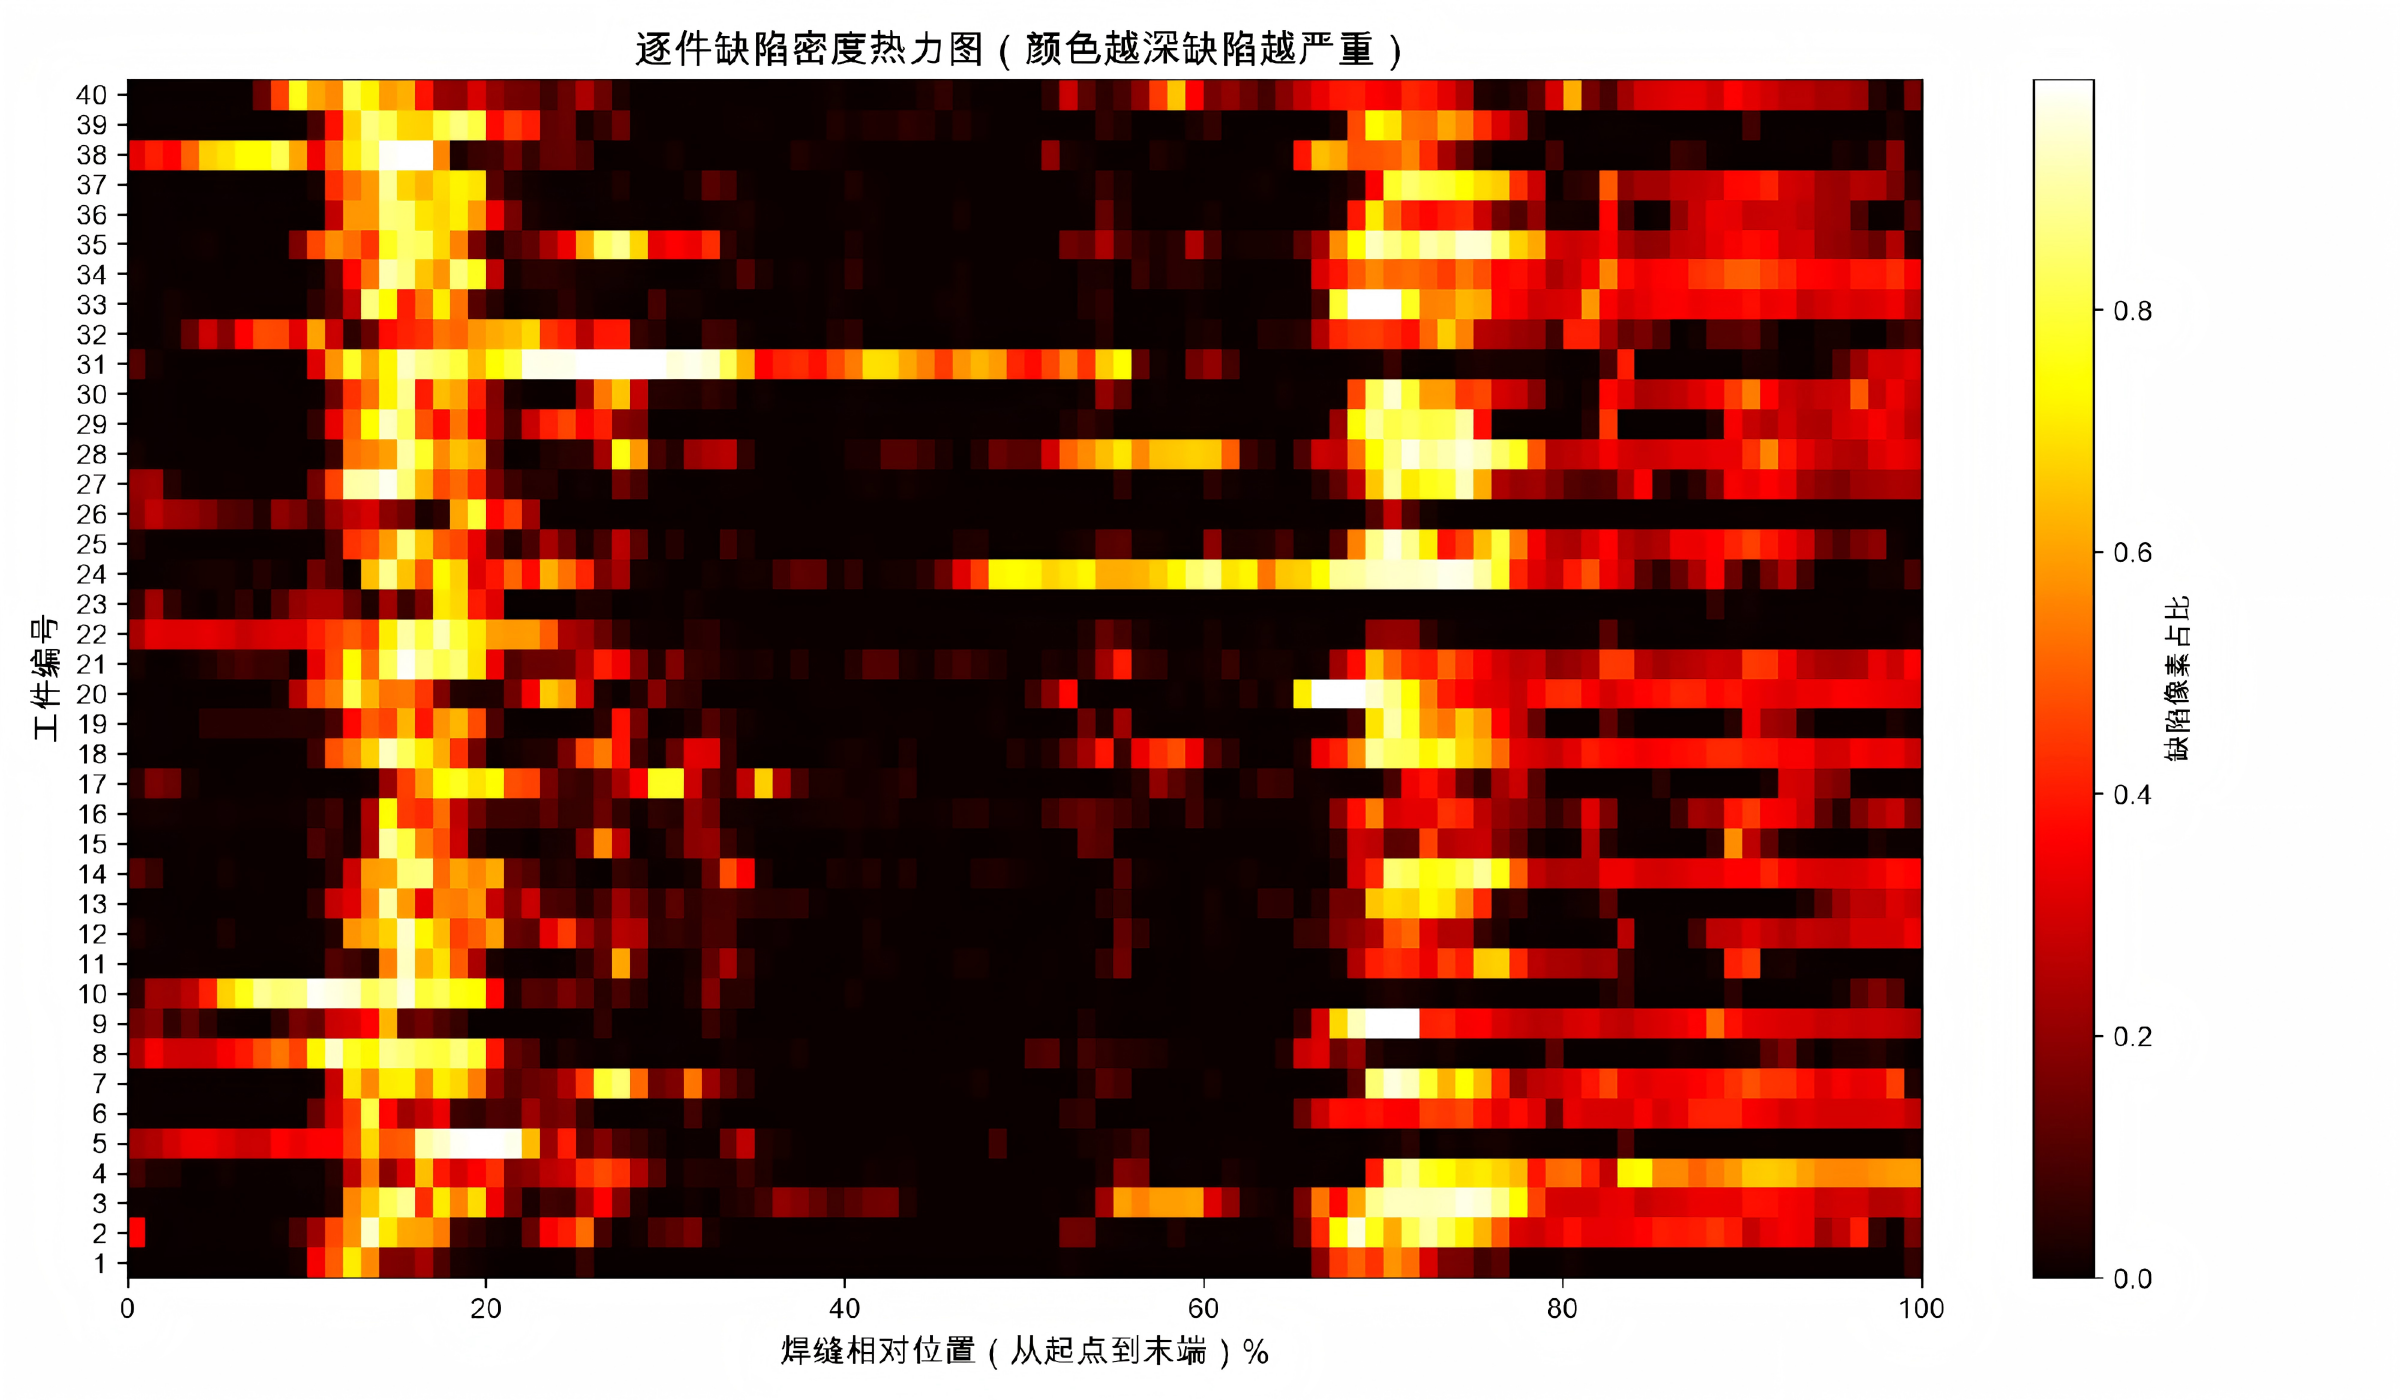
图7|样本B 40件产品的焊缝缺陷位置热力图(同图式):缺陷向首尾两段及少数固定位点集中
这类位置规律会把分析方向从“材料随机不良”推进到“焊接过程问题”:激光启停、功率爬升/回落、振镜速度、扫描搭接、闭合轨迹、夹具压紧、几何转角和局部壁厚变化,尤其是焊接点温度的变化。都可能在缺陷位置图谱中留下痕迹。位置指纹一旦锁定,改进措施即可定点施治。由此,OCT批量检测出现一个非常重要的价值:
从一件NG,到一张“焊缝质量地图”
OCT技术可以将每一个产品的焊缝展开。横轴:焊缝位置。纵轴:产品编号。颜色:缺陷密度。最终形成:焊缝缺陷热力图(上图)。第二组40件产品中,虽然整体EWR并不低,汇总的热力图数据呈现出非常明显的特征:中段相对稳定。而:前段和后段明显更差。尤其是80–100%区域:缺陷发生概率达到62.0%。这类数据已经不再只是“某个产品有没有缺陷”。它开始告诉生产工程师:
焊接过程本身存在位置相关的质量波动。
两组实验放在一起,真正说明了什么?
如果把两组实验放在一起看,会得到一个非常有价值的结论。
观察 维度 | 样本A | 样本B |
整体焊合水平 | 明显不足 | 明显改善 |
EWR | 平均44.4% | 平均79.2% |
最短焊宽 | 大量不足 | 40/40仍不足 |
贯穿 | 25/30 | 15/40 |
焊接不良 | 相对较少 | 19/40 |
位置规律 | 不明显 | 明显 |
主要问题 | 整体结构不足 | 局部连续性不足+位置性缺陷 |
05 OCT如何从检测设备变成工艺分析工具
传统质量路径通常是:焊接完成后做气密,发现NG再回头调参数。OCT加入以后,路径可以进一步细化为:焊接后获取焊缝结构图像,量化EWR、焊宽、贯穿、缺陷密度和位置分布,再反向关联焊接温度、速度、压力、夹具、材料和热历史。
OCT 发现 | 可能追溯方向 |
EWR 整体偏低 | 整体热输入不足、吸收率 / 透光率波动、速度过快、光斑或焦点偏差 |
最短有效焊宽不足 | 局部接触不足、压紧不均、几何间隙、轨迹宽度或能量分布不足 |
贯穿占比超限 | 局部未焊合通道、轨迹中断、搭接不足、污染或材料状态异常 |
起点 / 收尾缺陷集中 | 功率爬升 / 回落、振镜加减速、闭合轨迹、热累积或补偿策略 |
同参数批内离散大 | 装夹一致性、材料批次、干燥状态、工装热历史、设备稳定性 |
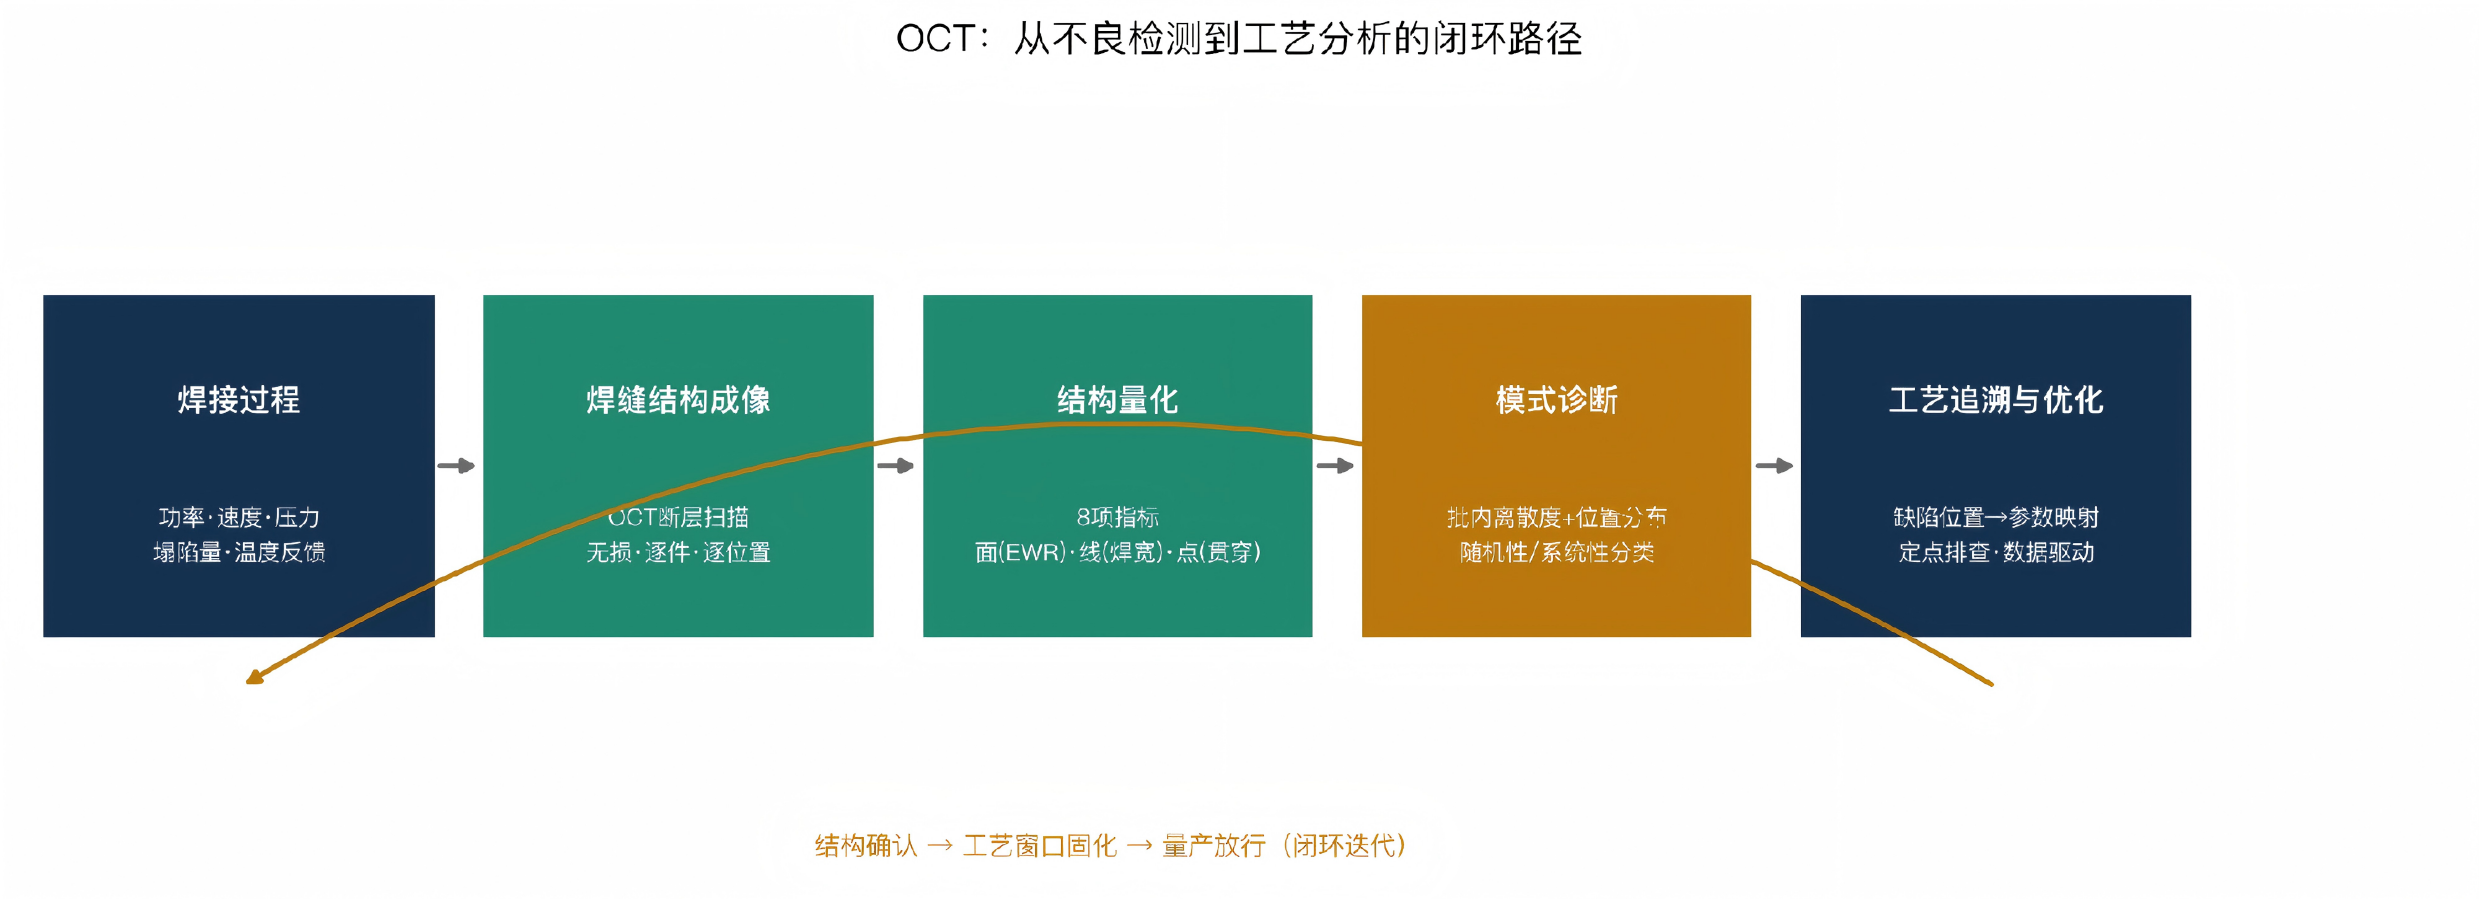
图8|OCT从不良检测到工艺分析的闭环路径
06 落地建议:先建结构窗口,再谈量产放行
第一,在工艺开发阶段,不建议只把OCT作为末端拦截工具。更有效的做法,是同步记录功率、速度、压力、塌陷量、温度反馈与OCT结构指标,建立材料—工艺—焊缝结构之间的窗口关系。
第二,在量产阶段,OCT可以承担结构级全检与趋势监控:每件产品保留图像或特征值,不仅判断个体是否异常,也监控缺陷位置是否漂移、批内离散是否扩大。
第三,OCT阈值必须项目化。不同材料、颜色、填料比例、阀体结构、焊缝宽度和失效模式,对合格图像的定义都不同。结构指标要真正用于放行,还需要与气密、爆破、疲劳、高低温循环、湿热老化等验证结果建立关联。
结语:真正需要数字化的,是焊缝结构
气密性告诉我们产品当下是否泄漏;OCT进一步告诉我们,焊接过程中到底形成了什么结构。
从一件产品:看到缺陷
到一批产品:发现规律
再到生产过程:找到原因
OCT的价值已经不只是“检测不良”,而是让不可见的焊缝结构变成可量化、可统计、可追溯的数据。这正是热管理多通阀塑料以及更多的高要求的激光塑料焊接中,OCT检测技术最值得推广的应用方向:把不可见的焊缝内部结构,转化成连续、可量化、可统计的数据。
最终建立:材料 → 工艺 → 焊缝结构 → 产品性能 → 长期可靠性的数据链路。
这或许才是OCT在热管理多通阀塑料激光焊接中的真正价值。
 首页
 产品中心
 电话咨询
 留言


