

当塌陷量成为塑料激光焊接的核心指标、甚至唯一指标时,“塌陷量准不准”就变成了一个关键问题。在之前的文章中,我们讨论过塌陷量的形成机理,以及如何通过电缸精确保压、μm 级位移传感器闭环、整体玻璃压装等方式对它进行管控。
但最近一批量产件的 OCT 检测结果,把一个更麻烦的问题摆到了台面上:即使在设备端已经做足了管控——位移传感器分辨率到 μm、电缸精确保压、玻璃压装避免零件结构变形、并以塌陷量作为焊接截止条件——塌陷量读数本身依然可能“不准确”。这里说的“不准确”,不是指传感器测不准,而是指:同一个塌陷量读数,对应不了同一种焊缝状态。传感器测到了位移,却没有测到熔合。
塌陷量是“过程量”,焊缝断面才是“状态量”。
一、实验设计:同一个塌陷量,四组参数
下面这组实验来自 EPB 项目的量产件,材料为 PBT+GF30(30% 玻纤增强),采用准同步激光焊接。四件样品的固定条件完全一致:塌陷值 0.39 mm、触发压力 1700 N、保压熔深 0.01 mm、焊接压力 2000 N、保压时间 4 s;只调整焊接温度与功率配置。
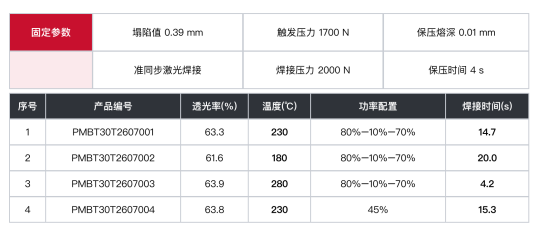
图 1 四组样品的固定参数与工艺变量
需要先说明这四组参数之间的关系:它们不是四条各自独立的工艺配方,而是一个单变量对照结构。1#、2#、3# ,只差温度设定(230℃ / 180℃ / 280℃);4# 采用固定激光功率(塌陷率截止管控),焊接时间接近(15.3 s / 14.7 s),激光总输出功率也接近,差别只在功率的输出方式——1# 采用 恒温闭环反馈配置,4# 采用恒定 45% 输出、未做功率补偿。这样安排的目的,是让每一组断面上的差异,都能对应到一个明确的工艺变量。因此本文只做横向的差异性对比,不做参数优劣的排序。
四件产品的上件透光率分别为 63.3%、61.6%、63.9%、63.8%,波动在 2.3 个百分点以内,材料光学一致性良好。这一点很重要:后续断面特征的差异,不能归因于材料批次或透光率波动。
表里还有一列需要特别注意——“焊接时间”不是设定参数,而是系统在塌陷量到达 0.39 mm 时的实际用时。也就是说,四组样品的塌陷量截止条件完全相同,但到达这个条件的过程完全不同。
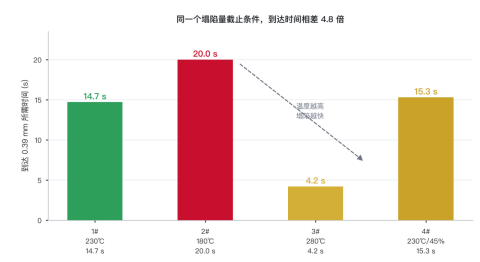
图 2 同一个塌陷量截止条件,四组样品的实际到达时间相差 4.8 倍
280℃ 只用 4.2 s 就到了,180℃ 却用了 20.0 s,相差 4.8 倍。塌陷量是一个位移终点,而焊缝质量取决于从起点到终点这段时间里,界面吸收了多少能量、熔体流动了多少、分子链扩散了多深。终点相同,过程可以完全不同。
需要先说明本次检测的一个前提:这批产品尚未做质量阈值配置,OCT 检测界面处于“未配置参数”状态,界面上显示的有效焊合率 50%、有效焊宽 1.860 等数值,都是设备模板的默认值,而不是该产品的验收规格。因此本文不引用界面默认阈值做合格判定,所有结论都以断面的实际形貌和同图自参照的相对指标为准。
二、把断面拆开看:BScan 的四个层位
判断“有没有焊上”,最直接的方式是看焊缝断面。OCT 的 BScan 断面图自上而下可以划分成四个层位,每一层对应不同的物理含义,也对应不同的判级用途。
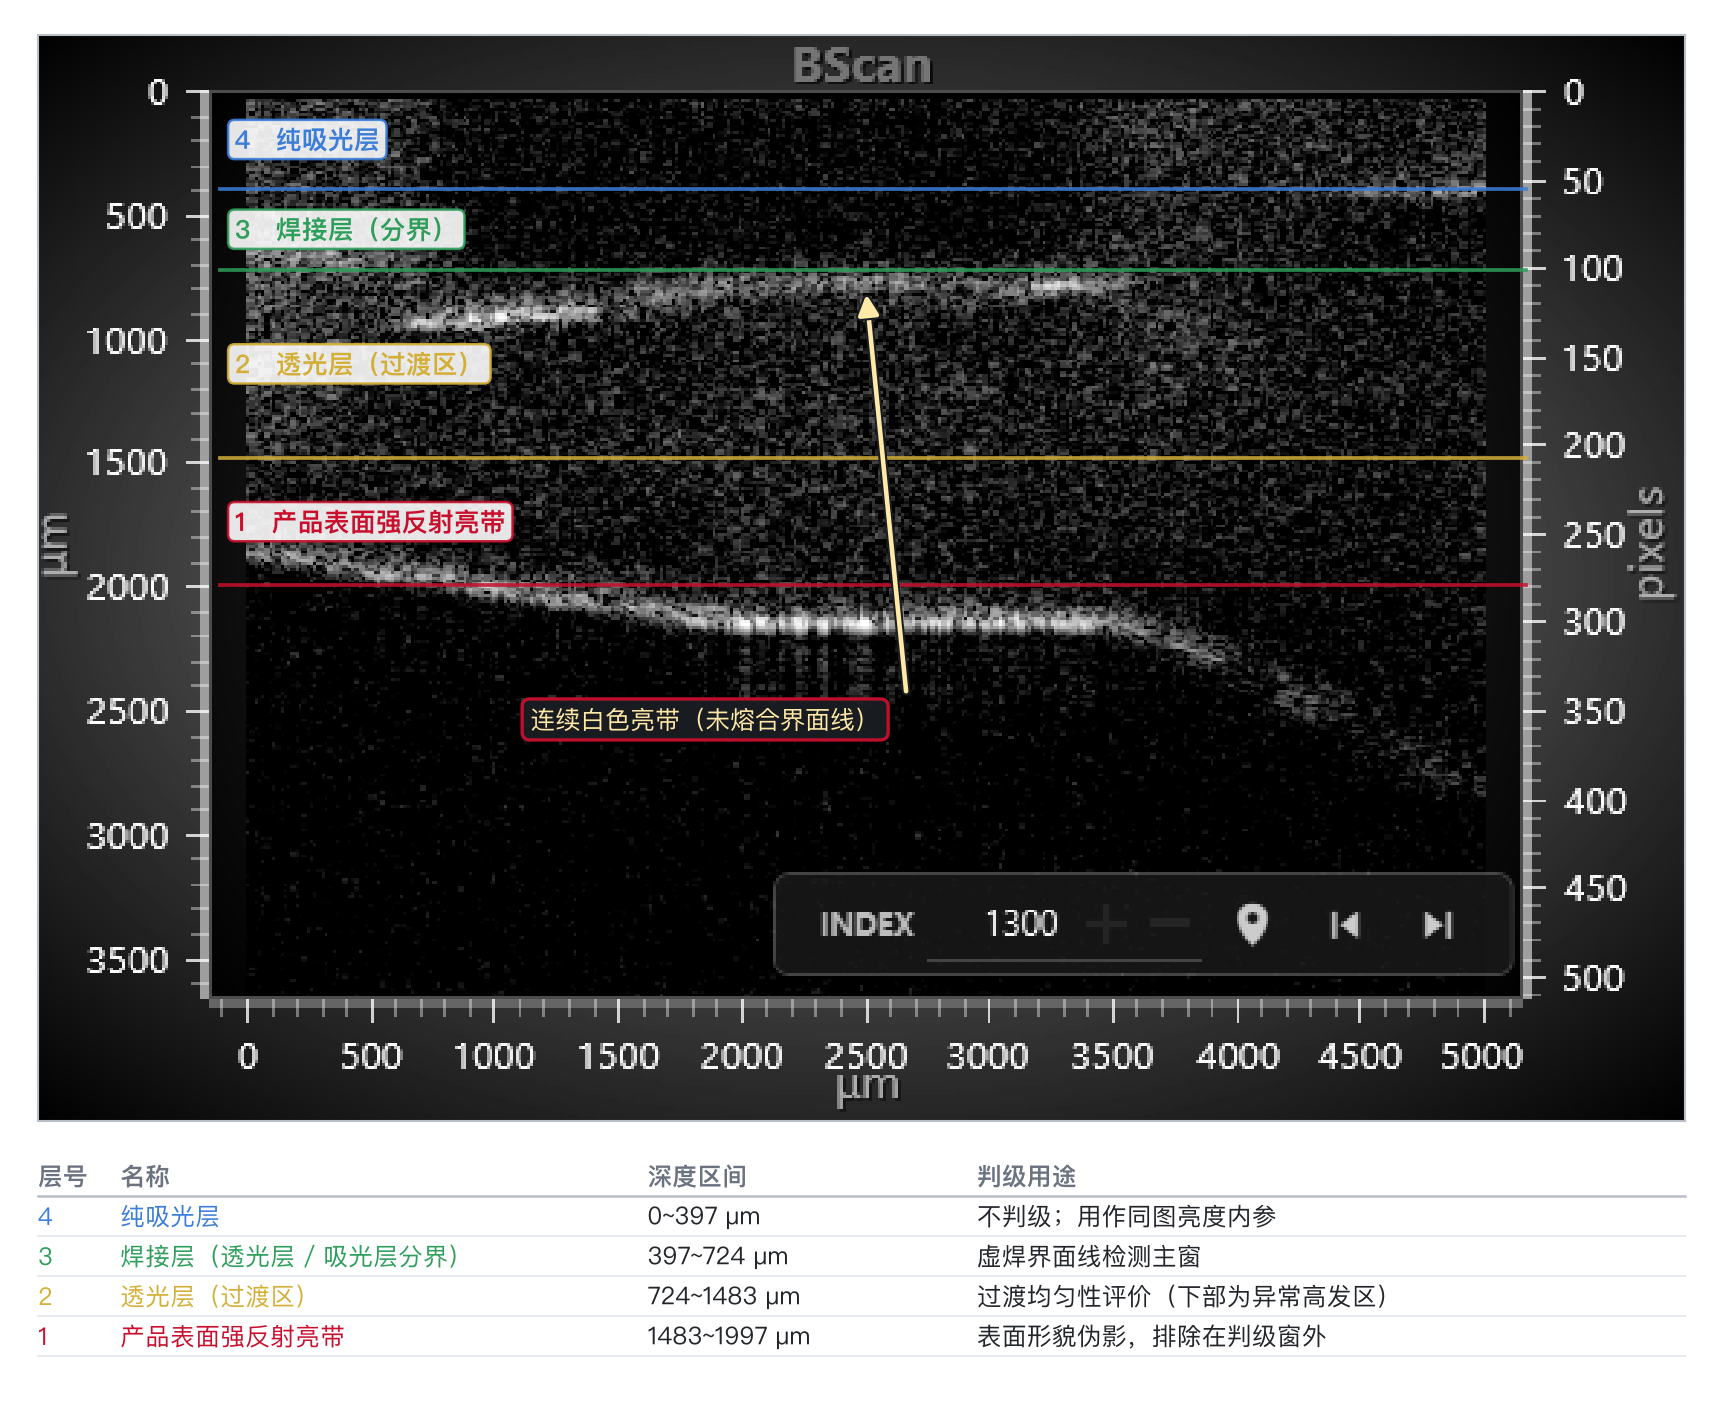
图 3 BScan 断面的四层结构(OCT 软件原始截图,未做增强处理;色线为层位分界,以 180℃ 组样件为例,图中已标出未熔合界面线位置)
需要特别注意的是第 ③ 层与第 ② 层的分界——那里是透光层与吸光层的原始接合面,也就是理论上的“焊接界面”。如果焊接界面真正熔合,两层之间的散射特性是连续过渡的,断面上看不到明确的线;如果没熔合,这个位置就会出现一条横向连续的强反射亮线。
焊接界面上有没有一条连续亮线,是判断熔合与否最直接、也最不容易被伪造的证据。
三、四组断面,四种形貌特征
用同一套抽样规则对四组样品的断面做批量扫描(每组约 5400 张,按编号步长 50 等间距抽取 109 张,共 436 张),四组断面的代表图如下。
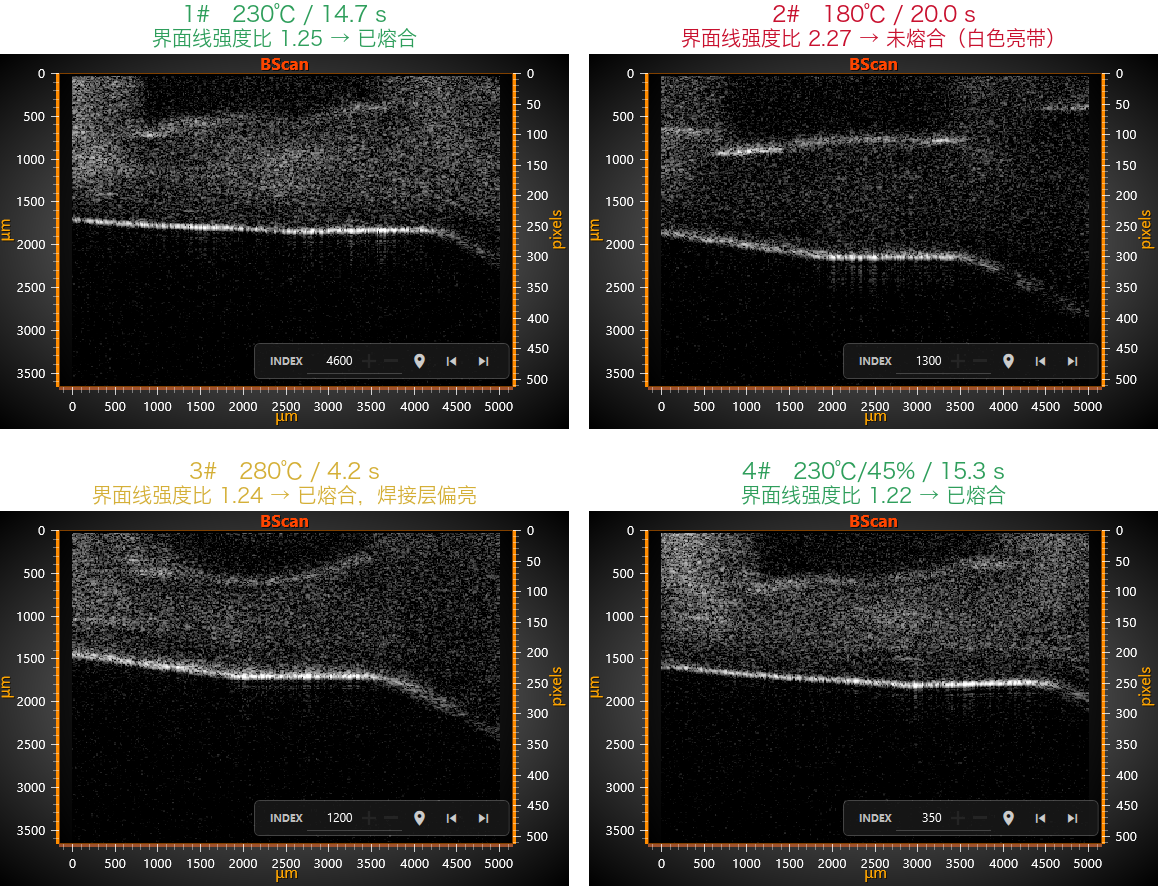
图 4 四组样品的 BScan 断面原始截图(深度轴、扫描位置轴与 INDEX 编号均为 OCT 软件原始标注,未做增强处理)
1# 230℃:焊接界面附近是与透光层连续过渡的自然散斑,界面趋近已熔合;
2# 180℃:在焊接界面位置(深度约 0.7~0.8 mm 处)出现一条贯穿且平整的连续白色亮带,界面下方信号被明显遮挡,焊接层界限未消失,明显的未熔合;
3# 280℃:同样没有界面线,但焊接层的整体焊接层出现明显的弧形下陷——能量偏大且明显的塌陷量留下的痕迹;
4# 230℃/45%:没有界面线,断面观感与 1# 接近。它的温度、焊接时间与激光总输出功率都和 1# 接近,只是未做功率补偿——焊接层亮度因此略高于 1#。
焊接设备管控的塌陷量完全相同,四组断面给出的证据却各不相同。
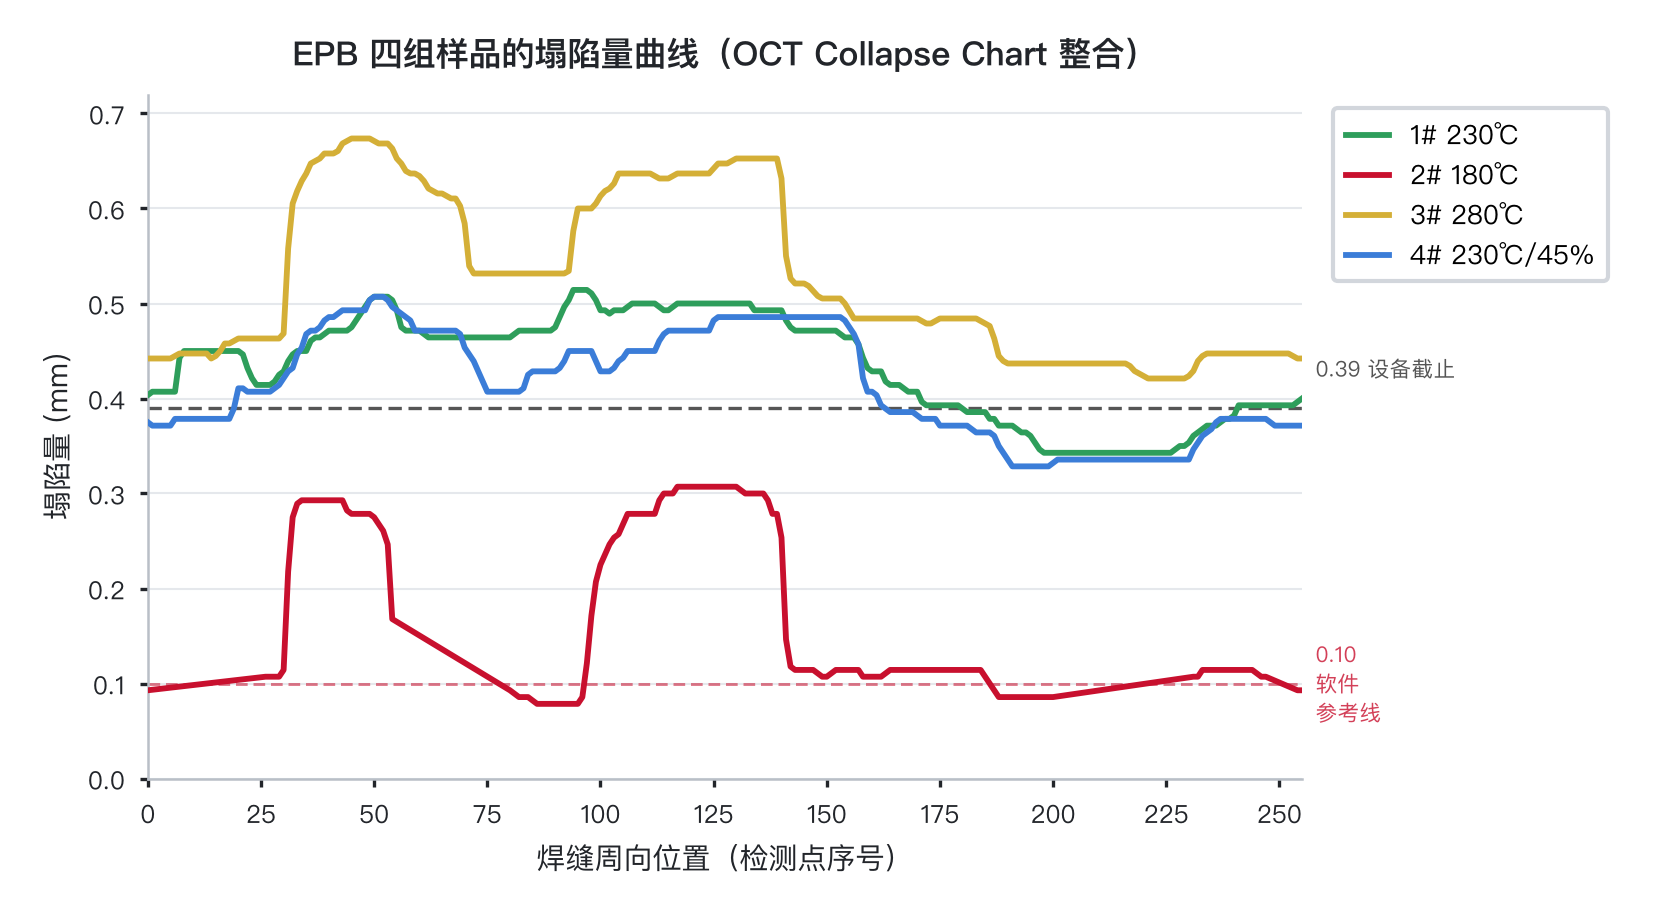
图 5 X轴为沿焊缝展开,由图可以看出,真实塌陷量与温度呈现强相关性。1号与4号参数接近,塌陷率也趋于接近。
四、180℃ 的白色亮带:假塌陷的“指纹”
这是本次实验里最值得展开的一组数据。把 180℃ 组的断面放大来看:在焊接界面(焊接层下沿,深度约 0.7~0.8 mm)位置,存在一条横贯整条扫描线的连续白色亮带。
它不是零星散点,而是横向连续的成片强反射;在灰度剖面上,该位置的峰值行亮度约为同图透光层参考亮度的 1.94 倍,已经接近产品表面强反射亮带的水平——那是 OCT 光在零件外表面发生镜面反射时的强度量级。按批量分析所采用的判据(行带峰值强度比 ≥1.4 且横向连续性 ≥0.18),这条亮带被判定为连续的未熔合反射界面线。
在线批量抽样的结果同样干脆:180℃ 组 109 张抽样断面,109 张全部检出这条界面线,检出率 100%。这不是个别样件的偶发缺陷,而是整批的、系统性的未熔合。
为什么低温会在界面处留下一条“白亮带”?
关键在材料状态。PBT+GF30 的熔点 Tm 约为 225℃。当焊接温度设定为 180℃ 时,界面温度远低于熔点,材料处于高弹态——它还没有进入可以流动的黏流态。
但在 2000 N 的焊接压力下,高弹态的材料依然会发生屈服变形。于是出现了这样的情形:位移传感器确实读到了 0.39 mm 的塌陷量,系统按截止条件正常停机;但这 0.39 mm 中,相当一部分是弹性变形与高弹态屈服变形。焊接结束、压力释放后,这部分变形还会发生回弹。于是界面在冷却、回弹的过程中被重新拉开,形成一层极薄的微间隙。OCT 光在穿过这个微间隙时遇到折射率突变,产生强反射——这就是断面上那条白色亮带的来源。
白色亮带 = 界面被重新拉开 = 读数塌了,物理上没焊上。
这就是“假塌陷”的断面指纹。它和“功率太高”“光斑不好”这类单因素解释不是一回事:同样 0.39 mm 的读数,230℃ 时是有效熔深换来的,180℃ 时是高弹态屈服换来的。前者在断面上是连续的散斑过渡,后者在断面上是一条白亮带——过程读数相同,物理状态相反。
五、四组断面的横向差异:没有一组已经最优
反过来看,没有出现白亮带的三组,断面也并非彼此一致。把 436 张抽样断面的判级结果汇总起来:
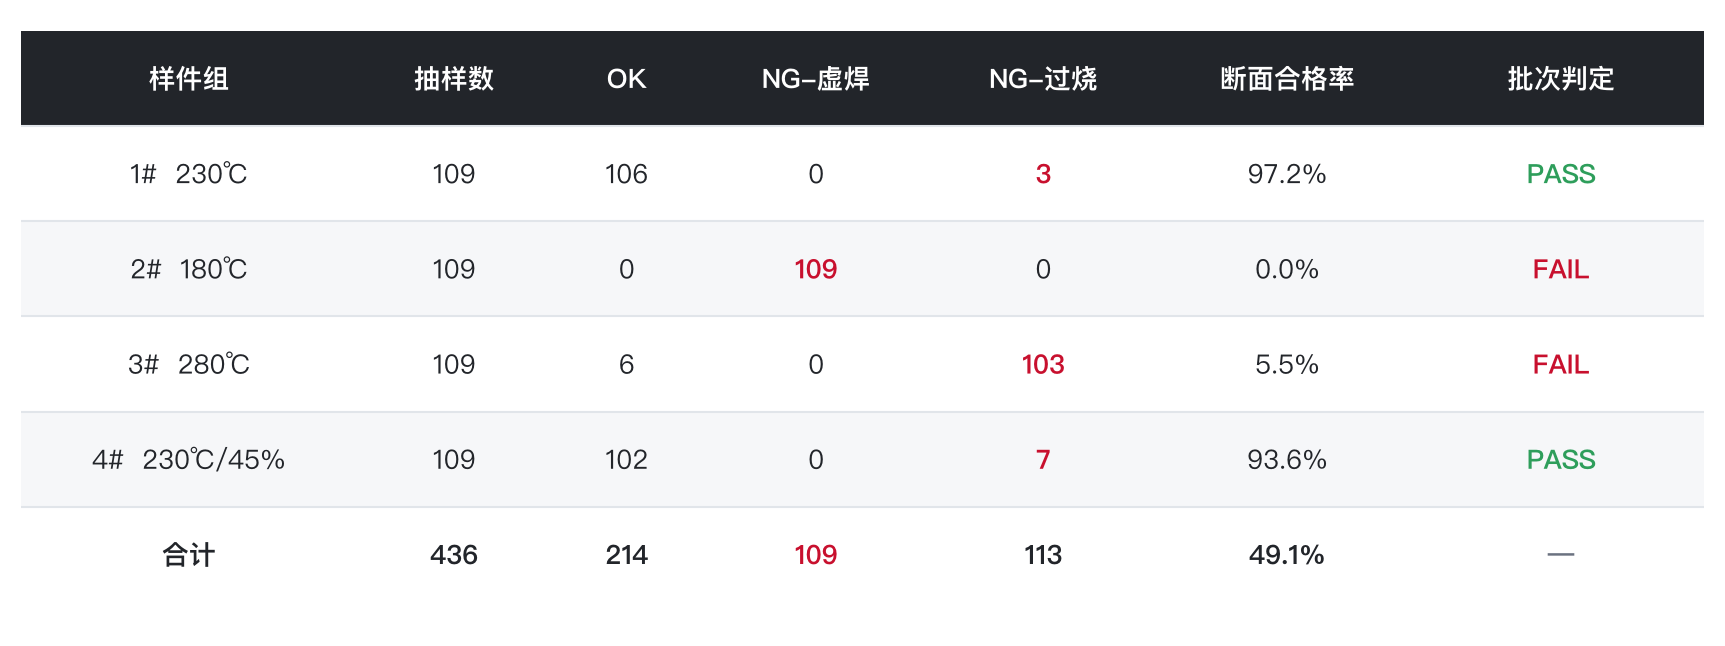
图 6 四组样品的断面批量判级结果(抽样 436 张,步长 50)
先说明这张表回答的是什么:它回答的是"界面熔合了没有",是状态判定,不是参数排序。四组判级结果的差异,恰恰说明不同焊接参数下,检测会走向不同的结果。
1# 230℃ 组:106/109 通过,焊接层相对亮度 WeldBR 0.834(四组中最低),透光层横向不均匀度 latCV 0.43(四组中最均匀),断面整体干净。
4# 230℃/45% 组:102/109 通过,7 张轻度过渡不均,并且集中在编号 451–651、4301–4501 两段,属于局部聚集,提示该区段可能受装夹或气压波动影响,值得单独复核。值得注意的是它的 WeldBR 为 0.898,略高于 1#——两组的温度设定相同、焊接时间接近、激光总输出功率也接近,差别只在 1# 做了分段功率补偿、4# 采用恒定 45% 输出,断面就把这一点区分了出来。
3# 280℃ 组的差异出现在另一个方向:没有界面线(界面线强度比 1.24,即已熔合),但焊接层出现了客观的微弱亮带——焊接层相对亮度 WeldBR 达 0.978,109 张中有 67 张超过 0.95 的批次参考线,为四组中最高;同时透光层下部 latCV 0.61、亮粒密度 8.1%,均明显高于其他组。这两项放在一起,指向焊接能量偏大造成的轻微过烧,而不是未熔合。它的塌陷量在 4.2 s 就提前到量,过程读数是四组中最"干脆"的一组,断面反而最不均匀。
把四组的差异归拢一下:
2# 180℃:温度不足,界面未熔合,断面留下贯穿性白亮带;
3# 280℃:温度过高,界面虽已熔合,焊接层亮度与透光层不均匀度全面升高;
4# 230℃:温度合适,但恒定功率未做补偿,焊接层亮度高于做了分段补偿的 1#;
1# 230℃:断面最干净,但它只是这组单变量对照中的一个样本,不是答案。
到目前为止,这四组参数没有一个达到了可以定版的最优状态——每一组都回答了一个变量的问题,也各自留下了需要继续收敛的痕迹。
六、塌陷量到底测的是什么
把位移传感器的读数拆开看,0.39 mm 的塌陷量实际上由几部分构成。
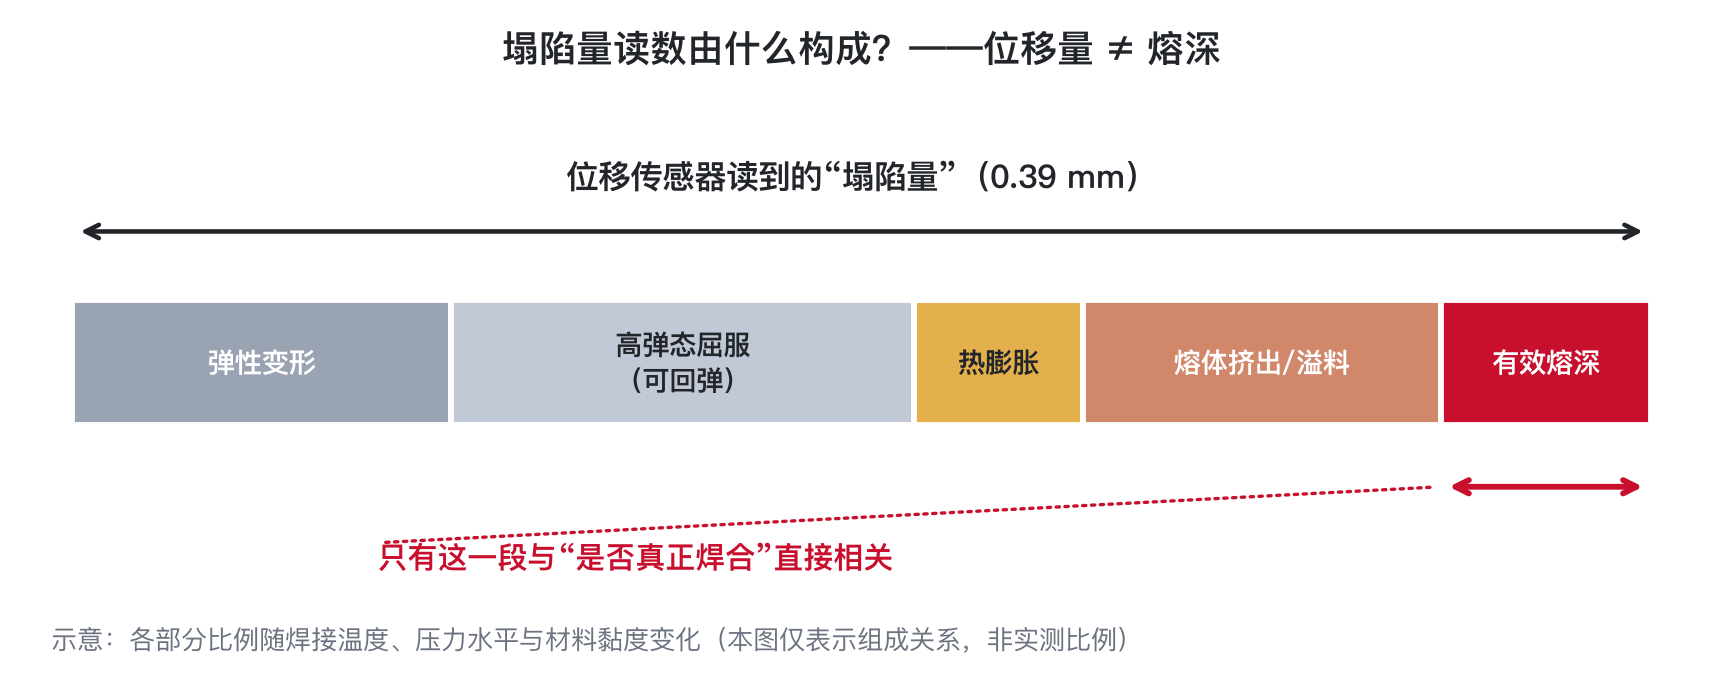
图 7 塌陷量读数的组成分解
其中只有“有效熔深”这一段,与“是否真正焊合”直接相关——而本组工艺的保压熔深设定仅为 0.01 mm。其余部分,都是“零件被压下去了多少”,而不是“界面熔合了多少”。
更麻烦的是,这几部分的比例并不固定。温度、压力、材料黏度变化时,同样的 0.39 mm 里,有效熔深的占比会大幅变化:180℃ 时它以高弹态屈服为主,230℃ 时它以熔融流动为主,280℃ 时它被过快的塌陷速度压缩。
还有一个更直接的对照角度:把上层的形貌变化,与塌陷量指标放在一起看。这四组的塌陷量读数完全相同(都是 0.39 mm,截止条件相同),而断面上底层焊缝的位置也是固定的——四组的焊接界面都落在同一深度(约 0.7~0.8 mm),没有随参数移动。真正随参数变化的,只有上层的形貌:焊接层的亮度(WeldBR 0.562~0.978)、透光层的横向均匀性(latCV 0.43~0.61)、界面处亮带的强度(1.22~2.27)。
把这三件事并在一起:塌陷量读数一样,底层焊缝位置一样,上层形貌却明显不同——说明塌陷量这个读数既没有对应到底层界面的状态,也没有同步反映上层形貌的变化。它测到的只是"零件被压下去了多少",而不是"压下去之后,界面变成了什么样"。
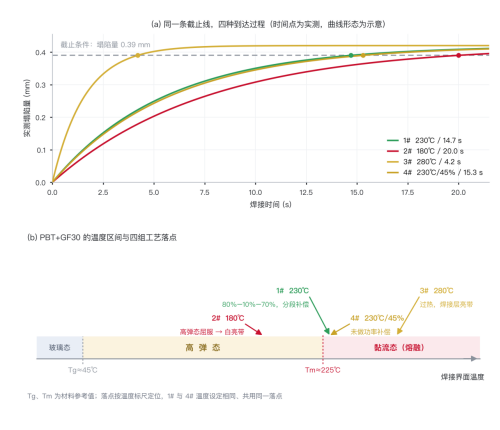
图 8 (a) 同一截止线下的四种到达过程 (b) PBT+GF30 的温度区间与四组工艺落点
回到材料本身:PBT+GF30 在 Tg≈45℃ 以上进入高弹态,在 Tm≈225℃ 以上进入黏流态。只有界面进入黏流态、并保持足够的过热度与停留时间,分子链才有机会相互扩散、缠结,冷却后形成有效焊合。180℃ 落在高弹态区间,位移靠屈服完成,形成假塌陷;230℃ 刚过熔点,具备了熔融的基本条件,但过热度与停留时间是否足够,仍需断面来验证;280℃ 远超熔点,黏度骤降,塌陷提前到量并伴随热损伤风险。
塌陷量回答的是“设备稳不稳”,断面回答的才是“焊上了没有”。
七、把视野放大到一个量产批次:塌陷率管控的盲区
前面四组参数是一个刻意设计的对照实验。那么在量产现场,一个“以塌陷率为核心管控指标”的批次会是什么样子?我们正好有这样一批样件:客户的质量管控口径就一条——塌陷量(塌陷率),设备端按塌陷量截止,无温度闭环反馈机制。质量端按塌陷量放行。我们把该批次的样件全部做了 OCT 全检,每件沿焊缝周向记录 256 个检测点的局部塌陷量。
先看塌陷量本身(图 10)。把 29 件样件的塌陷量曲线画在同一张图上,整体形态高度一致——同一条“三谷两台”的周向起伏在每一件上重现:起点段偏高、中段出现低谷、后段回升后再度回落。这一"三谷两台"形态在各样件上普遍重现,说明它与周向位置强相关——指向装夹/压紧状态或能量的周向分布,而不是随机噪声。OCT 技术批量检测的结果,对于生产过程的指导性意义展现无疑。
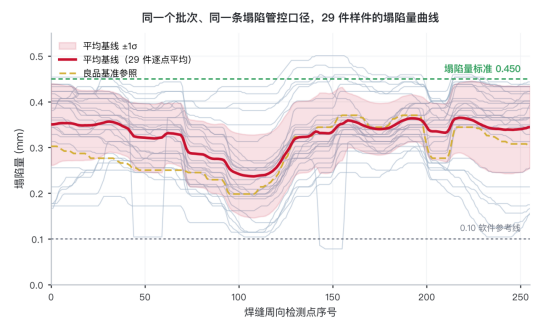
图 9 同一量产批次 30件样件的塌陷量曲线与平均基线(金线为良品基准参照;绿线为 0.450 mm 塌陷量标准)
但把塌陷量读数与同一位置的有效焊合率(EWR,即 Result 判定图中绿色有效焊合区的占比)放在一起,问题就出现了。这批样件的全程平均塌陷量从 0.191 mm 到 0.440 mm, 按照焊缝位置分析,;而按 60% 的有效焊合率标准衡量,只有 4 件达标。
更关键的是两者之间的关系(图 10):沿周向看,塌陷量与 EWR 是反向的——塌陷越高的位置,有效焊合率越低(r=−0.54)。起点段与塌陷高台区的 EWR 只有 25%~30%,而塌陷低谷区反而达到 49%。 但把“周向位置”这个共同因素剥离掉之后,塌陷量与 EWR 的关系几乎消失:响应曲线变成一条近水平线(r=+0.05),斜率只有 19 个百分点 / mm——也就是说,把塌陷量再加大 0.10 mm,有效焊合率也只能换来约 2 个百分点。
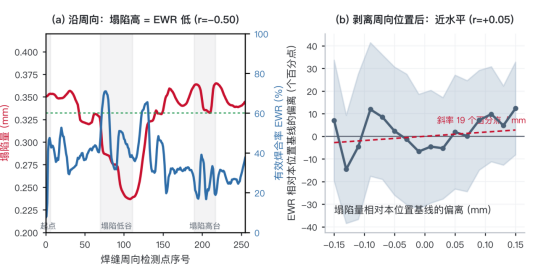
图 10 (a) 塌陷量基线与 EWR 基线沿周向反相 (b) 剥离周向位置后,塌陷量对 EWR 几乎没有独立贡献
这两条曲线合起来说明一件事:塌陷率管控住的是“设备稳不稳”——同一批次、同一套参数,塌陷量曲线确实稳定地重现在每一件样件上;但它管不住“焊上没焊上”——塌陷量读数落在合格窗口,与有效焊合率达标,是两件几乎不相关的事。
塌陷率管住了过程的一致性,却管不住结果的有效性——这是“假塌陷”的另一面。
到这里,“假塌陷”就有了完整的两面:读数到位而界面没熔上,是欠热型假塌陷;读数不足而界面其实焊上了,是过于保守的判定。本次量产批次里,塌陷量最低的那一组样件反而拿到了最高的界面带有效焊合率——塌陷量既不能证明焊上了,也不能证明没焊上。
八、为什么位移闭环管不住焊接界面
位移闭环控制的反馈量是位置,被控对象也是位置。它能保证的是:每一件产品都被压到同一个深度。但它无法保证:每一件产品在到达这个深度时,界面是否获得了相同的熔融状态。
因此在两个方向上都会失效:
欠热方向(2# 180℃):位移到位,但界面未进入黏流态,断面留下未熔合白亮带;
过热方向(280℃):位移提前到位,热输入过量,断面留下焊接层亮带与过渡不均。
更棘手的是:这两种方向完全相反的失效模式,可以在同一个塌陷量读数下同时存在,并一起被判定为“合格”。
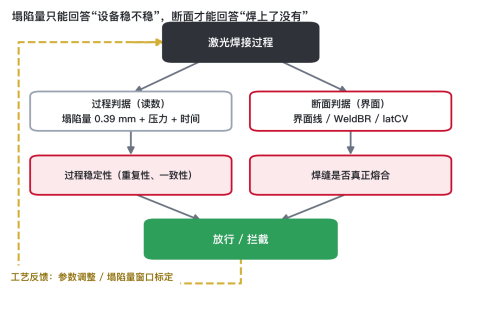
图 11 从单一过程判据到“过程 + 断面”双判据闭环
设备精度的持续提升——电缸、μm 级位移传感器、整体玻璃压装——解决的是“读数准不准”的问题;而当读数为“合格”时界面是否真的熔上,必须由断面来回答。
九、工程建议
基于本次四组样品的实验结果与30件量产件的批量分析,我们建议在以下几个方面调整质量管控逻辑。
1. 明确塌陷量的定位。塌陷量应作为“过程稳定性判据”(重复性、一致性、设备状态趋势),而不是“质量放行判据”。它可以告诉你设备是否稳定,不能告诉你焊缝是否焊上。
2. 增设断面判据,并优先处理严重缺陷。建议以“焊接界面上是否出现连续高亮反射界面线”作为零容忍项——这是未熔合的直接证据。
3. 升级塌陷量截止逻辑。由单一位移截止,改为“位移 + 时间/能量”双条件截止。当到达塌陷量的时间明显偏离工艺窗口(如本次 4.2 s 与 20.0 s 的差异)时,应报警而非放行。本次实验的 280℃ 组就是典型:时间短到 4.2 s,本身就是一个应当触发预警的信号。
4. 收敛温度窗口。确保界面温度进入黏流态并保留合理过热度,同时避开过热区。对于 PBT+GF30,温度过低会落入高弹态的假塌陷区间,过高则带来塌陷过冲与热损伤,窗口需要按产品逐一标定。
5. 把功率补偿纳入工艺变量。1# 与 4# 的对比显示:温度、时间与总输出功率都接近时,分段功率补偿与恒定输出的断面表现仍可区分(焊接层相对亮度 0.834 与 0.898)。功率在扫描线上如何分配,是塌陷量读数完全覆盖不到的工艺自由度。
6. 建立产品级的"塌陷量—断面"关联曲线。通过 DOE 为每款产品标定其塌陷量窗口与温度窗口,把断面判级结果与过程参数对应起来,形成"一产品一配方"的质量标准。
7. 如果产线以塌陷率作为核心管控口径,更要小心:本次量产批次的30 件样件,塌陷量读数全部落在 0.450 mm 的窗口内,而有效焊合率只有 4 件达到 60%——建议在塌陷量之外并行接入断面、有效焊合率一类的状态量判据,两者缺一不可。
结 语
塌陷量是一个有用的工具,但它测量的是“过程”,不是“结果”。设备精度的持续提升解决的是“读数准不准”的问题;而当读数为“合格”时焊缝是否真的焊上,必须由焊缝内部结合状态的量化证据来回答。
180℃ 断面上那条白色亮带,就是"假塌陷"留下的最直观证据:塌陷量读数完全达标,界面却从未熔合。而这四组参数——温度、功率补偿、塌陷量截止逻辑——没有一个已经达到可以定版的状态,每一个变量都在断面上留下了自己的痕迹。把塌陷量放回它应有的位置——过程判据,再用断面补齐质量判据,塑料激光焊接的质量放行才真正闭环。
威克锐光电 | 工业激光应用系统服务商
END
 首页
 产品中心
 电话咨询
 留言


