

过去一段时间,我们围绕 OCT 在塑料激光焊接缺陷检测上的应用,配合客户端做了上千例验证。再结合交付客户终端设备进行的数百万级产品的检测结果。有一个判断越来越清楚——OCT 作为一台「检测设备」的价值,是它对制程参数的高度敏感性。
换句话说:把 OCT 当成一道筛子,只用了它三成的价值;把它当成一支插进制程内部的探针,才是最正确的用法。
这篇文章想做的,是把检测技术的价值拆成几个维度,一层一层讲清楚,并且说明——为什么越往后的层次,量级越大。
一、四个价值维度:一层比一层离钱更近
如果把 OCT 检测技术的价值排个序,大概是这样一个阶梯:
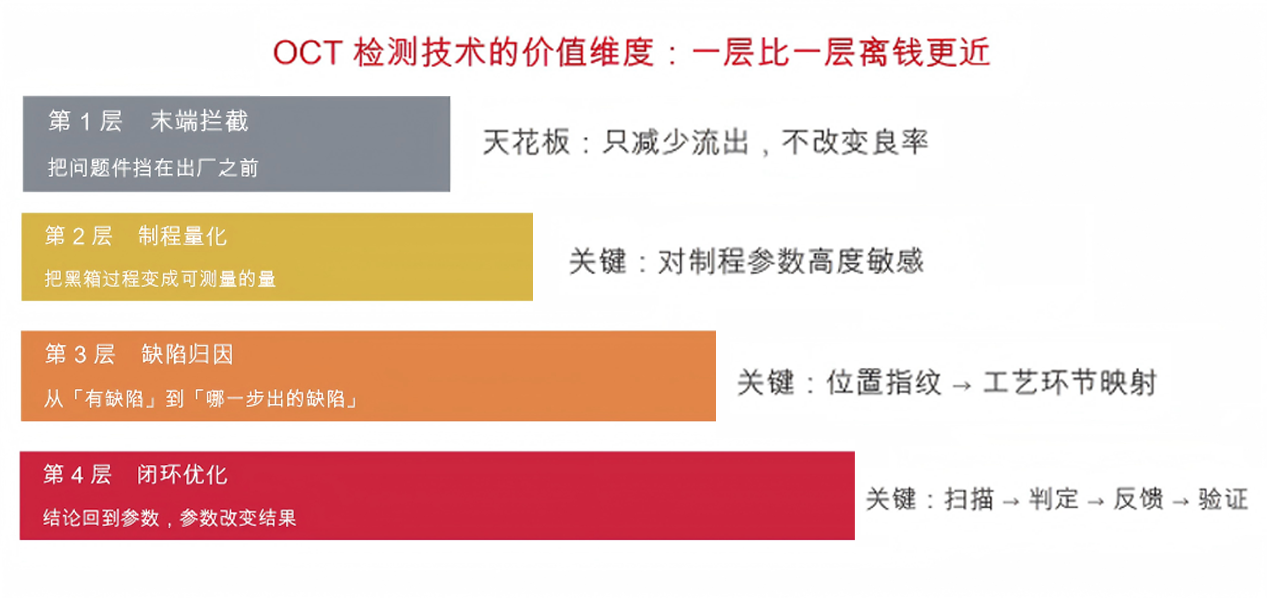
图 1 OCT 检测技术的四个价值维度。前一层是后一层的地基,但价值量级呈数量级差异。
第 1 层是末端拦截:把问题件挡在出厂之前。这是最直觉、也最容易看到的价值。
第 2 层是制程量化:因为 OCT 对制程参数高度敏感,它能把原本看不见的过程,变成一组可以读、可以比、可以追的数字。
第 3 层是缺陷归因:数字指向的不只是「好或坏」,而是「哪一步导致的」。
第 4 层是闭环优化:结论回到工艺参数,通过结果优化焊接以及相关制程参数,结果再验证结论。
前一层是后一层的地基——没有末端拦截的灵敏度,就谈不上量化;没有量化,就谈不上归因;没有归因,闭环就转不起来。但价值量级上,它们不是同一档。
二、第一层:末端拦截的价值,和它的天花板
塑料激光焊接的主流是透射焊:上层透光、下层吸光,能量在接合面转化成热,界面熔融、分子链互相扩散、冷却后再缠结。真正决定强度的,是这个发生在材料内部的过程。而下层往往是黑色材料,焊完之后焊缝被整个包住,外部肉眼根本看不到。
传统的气密、水检、拉拔力、爆破、破坏性切片,都有价值,但它们回答的是「现在漏不漏、拉力够不够」,回答不了「焊缝内部焊成了什么结构」。气密完全可能放行一件内部有局部未焊合的产品——只要薄弱区还没连成贯穿通道。
不泄漏,不等于焊缝可靠。
OCT 的不同之处在于,它看的是折射率突变:熔合好,界面消失,信号均匀;没熔上,界面还在,就是一条明确的反射亮带。轴向分辨率二十微米,比超声高一个数量级;非接触、不需要耦合;速度上最大每秒一百个切片,扫一件控制在十到二十秒——这个速度让全检从「理论上可行」变成了「排产上可行」。
于是它承担了第一层价值:在产线末端把问题件挡下来,防止流出。
但这层价值有天花板
检出之后能做什么?报废,或者返工。它提高了出厂产品的质量下限,却没有改变生产过程的良率——下一件还会以同样的概率出问题。
检测做得再严,也只是把坏件挑得更准。坏件的产生速度,一点没变。
从财务口径看,这是典型的成本中心:投入在鉴定成本上,用于减少外部失效损失。它不产生收入。
三、第二层:OCT 为什么能反过来指导制程
真正让 OCT 变得不一样的,是它的另一个属性:量化结果对制程参数高度敏感。
实验的结论得出:焊接的温度,压力,激光输出的功率,甚至外部室温,材料本体的温度,甚至含水量的变化,都会在焊接面得出不一样的数值。而这个数值的变化是非常有指向性而非随机。在这几轮实验里,我们反复看到这一点。
证据一:焊接设备的真实塌陷量
它不参与焊接过程,也不读设备坐标系里的位移。它量的是焊完之后,材料内部真实的塌陷形貌——属于材料基准的状态量。
换个说法:设备给的是「我以为我压了多少」,OCT 给的是「实际焊成了什么样」。这两者之间隔着一个随温度变化的回弹量,而正是这个差值,让「读数到位」和「界面熔合」变成了两件需要分别验证的事。
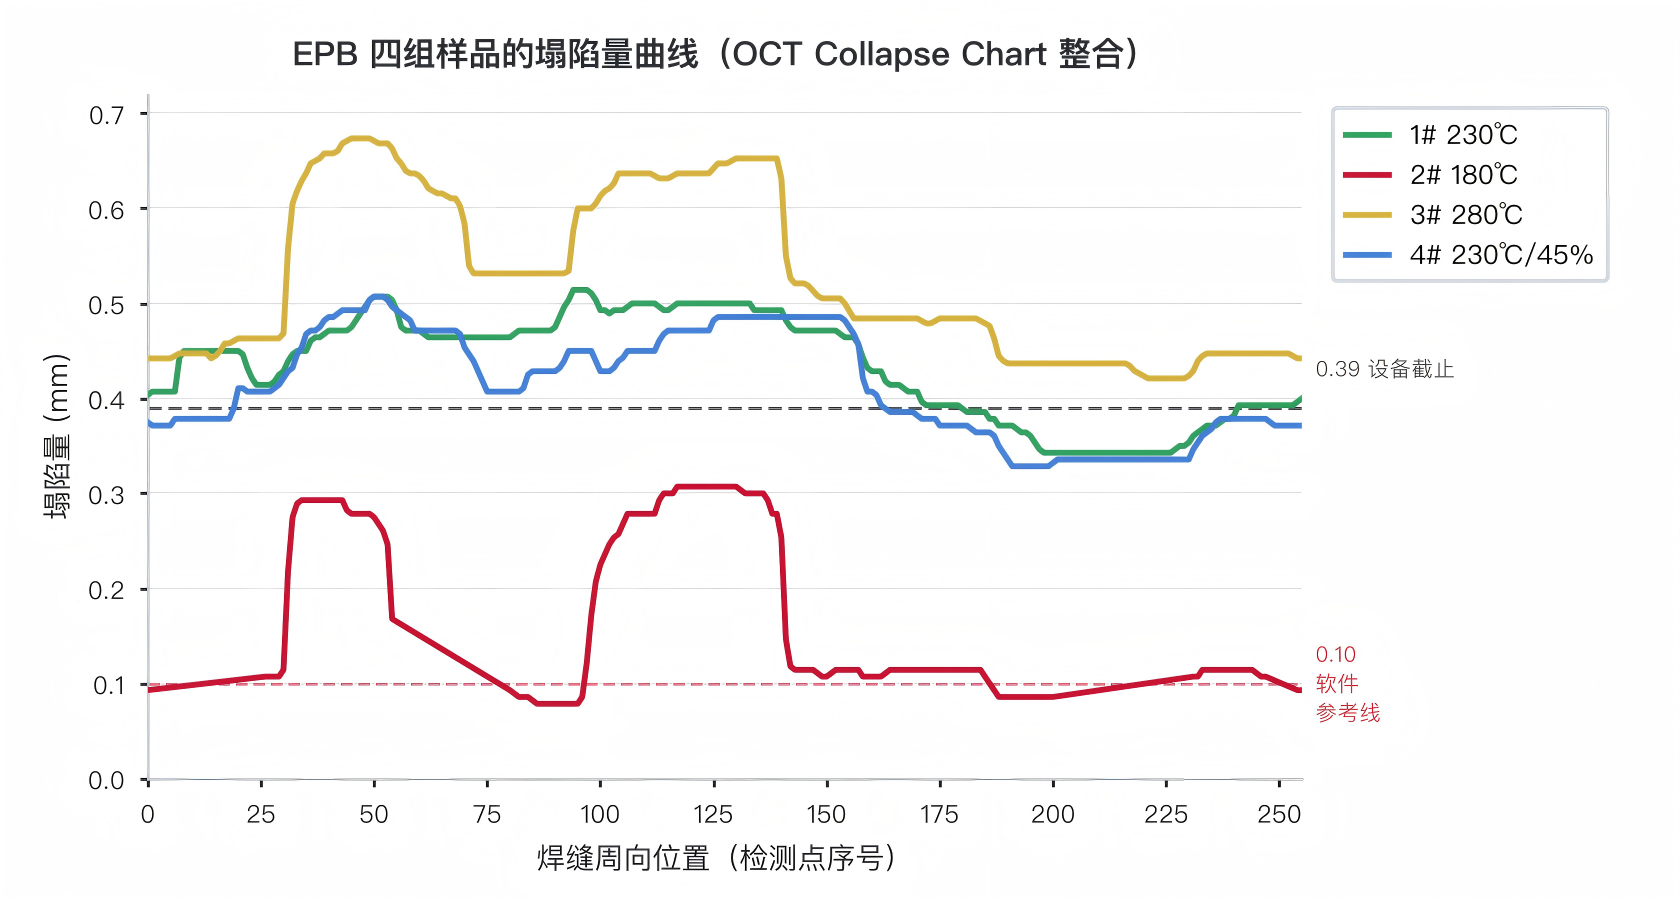
图 2 OCT 检测下的真实塌陷量(焊接制程显示都是 0.4mm )
证据二:过程量与状态量可以完全脱钩
之前的一个实验中,一个量产批次,50件样件,4 组参数进行焊接。气密初筛合格后全部进行高低温冲击,并耐久实验,0.3Mpa 反复压力测试下,最短的泄露出现在 6 个小时,最长的在 70 小时无泄露。且缺陷的种类在后期数据分析中,与 OCT 检测结果呈现强规律性。
这个反差说明一件很关键的事:缺陷的位置,不仅可以通过 OCT 检测出来,更可以通过制程再次优化。
证据三:缺陷的位置指纹可以直接指向工艺环节
OCT 沿焊缝逐点采集,每个切片都有自己的编号、坐标和断面图。于是缺陷集中在哪里,基本就对应工艺上的哪一环:
拐角和闭合点集中,大概率是扫描搭接处的热累积;沿周向均匀偏低,要回头看整体热预算够不够;零散的点状缺陷,更可能是界面污染、装配间隙或者压力不均。
请注意这里的差别:这不是「发现了一个缺陷」,而是「定位了一个工艺参数」。前者的信息到这一件为止,后者可以复用到所有同材料、同结构的产品上。
四、为什么第二层价值远大于第一层
可以从三个角度理解这件事。先把两层的差别摆在一张表里:
对比维度 | 第一层: 末端拦截 | 第二层起: 制程量化与优化 |
作用对象 | 已经产出的产品 | 产生产品的过程参数 |
回答的问题 | 这一件合格吗? | 为什么会出现这一件? |
收益性质 | 避免外部失效损失(成本项) | 提升良率与节拍(收益项) |
时间尺度 | 单件、一次性 | 持续、随产量线性放大 |
可复用性 | 信息到这一件为止 | 可复用到同材料同结构产品 |
价值天花板 | ≈ 被拦截件的成本 | ≈ 整条产线的良率空间 |
表 1 两层价值的作用对象、收益性质与天花板对比
下面逐条展开。
第一,一个是筛选,一个是改变
检测是在既有的质量分布上切一刀,把低于规格限的那部分挑出去。分布的形状、位置,一点没动,坏件的产生速率也没变。
制程优化是移动这条分布——把均值推向规格中心,同时收窄标准差。这两个动作叠加,落在规格限外的尾部概率是指数级下降的,不是线性筛除。而缺陷恰恰长在分布的尾巴上,尾巴对分布参数的变化最敏感。
一个是事后分拣,一个是事前不发生。
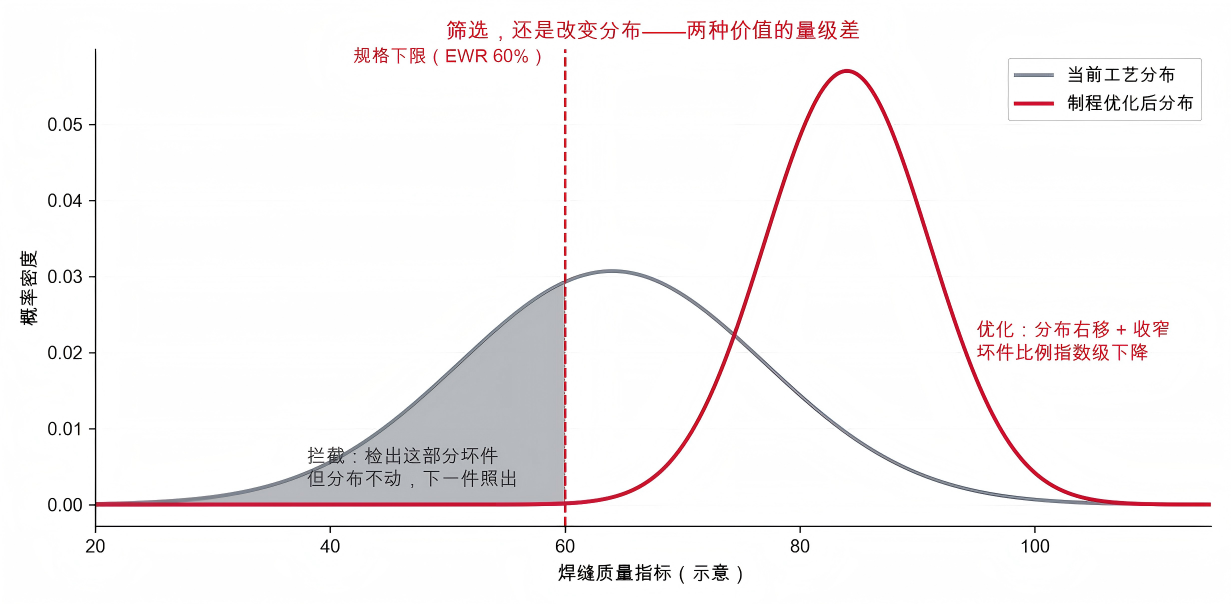
图 3 筛选,还是改变分布——两种价值的量级差(原理示意)。
第二,一个是成本项,一个是收益项
检测设备的投入,在质量成本(COQ)里计入鉴定成本。它的作用是减少外部失效损失,本身不产生收入——而且随着检出率提高,报废和返工的成本还会同步上升。
制程优化直接作用于良率和节拍。良率提升一个百分点,在大批量生产里是持续的边际收益;降本不是一次性砍价,而是每天都在发生。
设备投入是一次性的,良率收益是持续的。
第三,一个解决「这一件」,一个解决「这一类」
检测给出的结论是「第一千二百三十四件,NG」。信息到此为止。
制程优化给出的是「二百三十摄氏度窗口下,搭接区热累积导致闭合点欠熔;把扫描重叠率从 X 调到 Y 之后,EWR 从百分之六十二提到百分之七十八」。这条结论可以复用到同材料、同结构的每一款产品上。
信息的可复用性,决定了它的价值量级。
五、从「检出」到「优化」,中间隔着什么
需要讲清楚的是:OCT 的敏感性是天赋,但把敏感性变成制程指导能力,需要工程。
从一套 OCT 成像能力,到一台能指导工艺的设备,中间隔着四个完整的环节:
第一是扫描策略——扫哪里、按什么顺序、隔多远取点,它决定覆盖度和漏检率。
第二是缺陷判据——断层图上什么样的信号特征算未熔合,它决定判定的物理正确性。
第三是产品标准——接受限定在哪,它决定判定和产品功能是不是相关。
第四是质量闭环——结论怎么回到工艺参数上去,它决定这台设备的价值上限。
前三个决定「测得准不准」,第四个决定「值不值钱」。
闭环转起来之后,具体改变什么
一旦闭环转起来,工艺参数的调整就从「凭经验试」变成了「看数据调」。落到塑料激光焊接上,至少有几个方向会被直接改写:
一是温度窗口的收敛。塌陷速率既然是焊缝温度的代理量,那就不再需要靠猜测去定窗口——哪一段温度区间能让 EWR 稳定落在接受限之上,是可以测出来、画成曲线的。
二是压力工程的重新认识。压力决定界面接触状态与热阻:不足会形成间隙,带来内反射散射、热预算下降、未熔合与气孔;过大则造成溢料飞边、焊缝减薄、玻纤被推向溢料前沿。而焊接全程的「有效压力」并不是恒定的——起点预压尚未建立、闭合区熔体约束弱,这两处恰好又与冷启动欠热、闭合点热累积耦合。
三是扫描重叠率与闭合点热预算。缺陷集中在拐角和闭合点,指向的往往不是「能量不够」,而是「搭接处能量过剩」。这个区分,只有量化之后才做得出。
四是材料光学常数的批次一致性。同样的工艺参数,换一批料透光率漂了,焊缝状态就跟着变——这种变化在过程参数上完全看不出来,只在焊缝结构上显形。
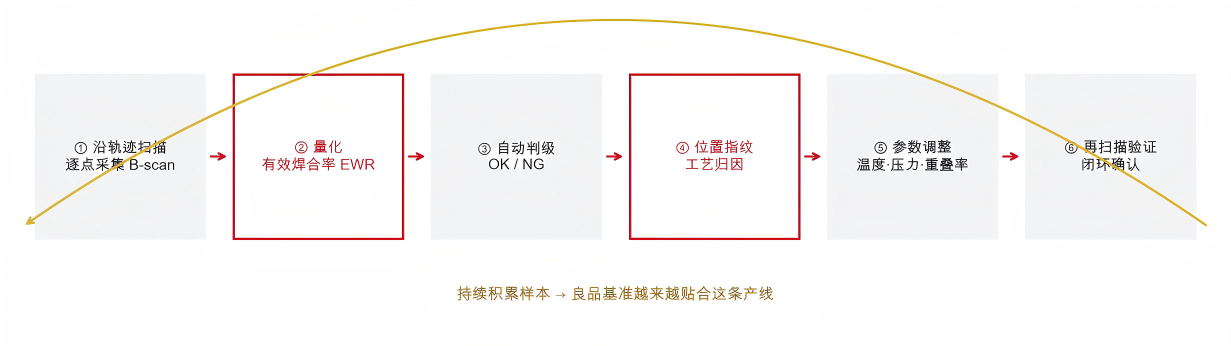
图 4 从扫描到参数反馈的闭环。闭环转起来,「检测」才变成「制程优化」。
一个尚未闭环的现实
我们说第二层价值更大,并不是说它已经实现了。恰恰相反——从最近的验证看,行业里大多数时候,这层价值还停留在纸面上。
一个量产批次的例子很典型,客户提交的 40件量产样件,现场生产参数,塌陷量全程落在管控窗口内,气密也完全合规。一件都没超标;但按有效焊合率的标准衡量,达标的只有60%。且缺陷在数据汇总发现非常有规律性。客户以塌陷率作为唯一核心管控口径,而塌陷量与焊合状态之间,根本没有建立对应关系。
也就是说,过程量测得很稳,但没人知道它意味着什么。这正是闭环缺失的样子——不是没有数据,而是数据没有回到工艺。
六、结语
塑料激光焊接走到今天,焊接本身已经很精密了——电缸、位移传感器、恒温反馈、功率补偿,能控的都控上了。
但一直有个缺环:我们精精密密地控制了一堆过程参数,却很少有人真正看过焊缝内部长什么样。最终焊接成为什么样子。很明显,传统的检测方式已经不能匹配现在的制程。过程参数和焊缝质量之间,隔着一层从没被验证过的假设。
OCT 的意义,就是把这层假设,变成了可以验证的测量。
拦截一件问题件,价值是一件的成本;搞清楚为什么会出问题,价值是整条产线的良率。
拦截只是底线
OCT 无损检测的技术价值:一半在末端,一半在制程。
威克锐光电 | 工业激光应用系统服务商
 首页
 产品中心
 电话咨询
 留言


